

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-12 origine:Propulsé


Le dimensionnement d’un pasteurisateur flash va bien au-delà de la simple correspondance avec un débit de base de la pompe. Cela nécessite un équilibre critique entre garantir la sécurité microbiologique, préserver les saveurs délicates des produits et optimiser le débit global de l’installation. Vous devez harmoniser la dynamique thermique des fluides avec les exigences de production continues.
Une unité sous-dimensionnée crée des goulots d’étranglement immédiats en aval. Cela affame vos remplisseurs et arrête les lignes de production. À l’inverse, le surdimensionnement entraîne des dépenses d’investissement excessives et augmente vos besoins quotidiens en services publics. Cela expose également votre liquide à une dégradation potentielle du produit causée par des cycles de recirculation fréquents et imprévus.
Ce guide fournit un cadre étape par étape pour calculer la capacité exacte, les exigences thermiques et les spécifications d"intégration dont vous avez besoin. Nous vous aiderons à évaluer et à sélectionner en profondeur le système de traitement thermique commercial idéal. Vous repartirez prêt à synchroniser l’ensemble de votre opération avec succès.
Vous devez dimensionner votre équipement en fonction de la demande continue d’emballage. Évitez le dimensionnement basé uniquement sur le rendement quotidien du lot. Nous décomposons ce processus en trois calculs spécifiques.
Tout d’abord, déterminez votre objectif en litres par heure (LPH) ou en gallons par minute (GPM). Basez cette métrique uniquement sur la vitesse de votre ligne d’emballage. Si votre ligne de mise en conserve consomme 60 barils par heure, votre processeur thermique continu doit fournir exactement cette quantité. Vous devez ajouter un tampon de capacité de 10 % à 15 %. Ce tampon évite au remplisseur d"attendre constamment le produit. Il élimine la marche au ralenti du système. Vous devez également prendre en compte les délais de changement opérationnel. Votre programme quotidien comprend les cycles de démarrage, d"arrêt et de nettoyage en place (CIP). L"équipement ne produit pas de liquide commercialisable pendant ces phases.
Le tube de maintien détermine votre temps de pasteurisation exact. Nous calculons le temps de maintien en divisant le volume du tube par le débit volumétrique. La plupart des applications de boissons visent une attente de 15 à 30 secondes. La vitesse d’écoulement joue ici un rôle crucial. Vous devez maintenir un écoulement turbulent à l’intérieur du tuyau. Les ingénieurs mesurent cela à l’aide du nombre de Reynolds. L"écoulement turbulent empêche la stratification laminaire. Cela garantit que le liquide au centre du tuyau atteint la même température que le liquide touchant la paroi du tuyau. La viscosité et la taille des particules dictent le diamètre de tuyau requis.
Vous avez besoin d'utilitaires adéquats pour chauffer et refroidir le liquide. La vapeur ou l’eau chaude assurent le chauffage. Le glycol ou l'eau réfrigérée assurent le refroidissement. Nous calculons ces charges en utilisant la capacité thermique spécifique de votre produit exact. Un de haute qualité pasteurisateur Flash utilise une section de régénération de chaleur. Le liquide chaud sortant transfère son énergie thermique au liquide froid entrant. Vous devez évaluer attentivement cette efficacité de régénération. Les normes de l'industrie vont de 85 % à 95 %. Une régénération plus élevée signifie que vous dépendez moins de la chaudière et du refroidisseur de votre installation. Cela réduit considérablement vos factures d’énergie mensuelles.
Différents liquides nécessitent des profils thermiques totalement différents. Vous ne pouvez pas utiliser une approche de dimensionnement générique.
Les brasseurs se concentrent fortement sur le contrôle strict des unités de pasteurisation (PU). Un seul PU représente une minute de temps de maintien à 60°C. Une gestion précise du PU empêche l’oxydation des arômes. Il stoppe la dégradation thermique et préserve les composés aromatiques du houblon. La carbonatation présente un défi physique unique. Le liquide chauffé perd sa capacité à retenir le CO2 en solution. Vous devez installer des pompes de surpression haute pression. Ces pompes élèvent la pression du système au-dessus du point de saturation. Ils maintiennent le CO2 enfermé à l’intérieur du liquide pendant la phase de chauffage à haute température.
Les produits laitiers présentent des menaces biologiques totalement différentes. Le lait et la crème exigent une destruction agressive des agents pathogènes. Le dimensionnement des équipements de transformation des produits laitiers suit des directives strictes pour les hautes températures et les courtes durées (HTST). Les organismes de réglementation imposent des températures et des durées minimales, généralement 72°C pendant 15 secondes. Les liquides laitiers contiennent également des niveaux élevés de graisses et de protéines. Ces composants brûlent facilement sous une chaleur élevée. Vous devez prendre en compte la viscosité du produit dans votre sélection de plaques. Les liquides plus épais nécessitent des ondulations de plaques à grand espace. Un espacement approprié des plaques réduit les contraintes de cisaillement. Il empêche l'encrassement des protéines et la brûlure dans l'échangeur thermique.
La pasteurisation flash standard vise une durée de conservation au réfrigérateur. Parfois, vous avez besoin d’une durée de conservation ambiante et prolongée. Vous devez envisager une mise à niveau vers un traitement à ultra haute température. Un stérilisateur UHT pousse les liquides au-delà de 135°C pendant seulement deux à cinq secondes. Il détruit toutes les spores bactériennes.
Tableau 1 : Comparaison des paramètres de traitement
| Paramètre | Bière/cidre (Flash) | Lait (HTST) | Produits laitiers/Lait alternatif (UHT) |
|---|---|---|---|
| Température cible | 71°C - 74°C | 72°C - 75°C | 135°C - 145°C |
| Temps de maintien | 15 à 30 secondes | 15 à 20 secondes | 2 à 5 secondes |
| Objectif de durée de conservation | Réfrigéré prolongé | Standard Réfrigéré | Ambiante (mois) |
Soyez conscient de l’augmentation significative des exigences en matière d’installations. Les systèmes UHT nécessitent un encombrement beaucoup plus important. Ils exigent des homogénéisateurs à haute pression spécialisés et des intrants massifs par rapport aux systèmes HTST standard.
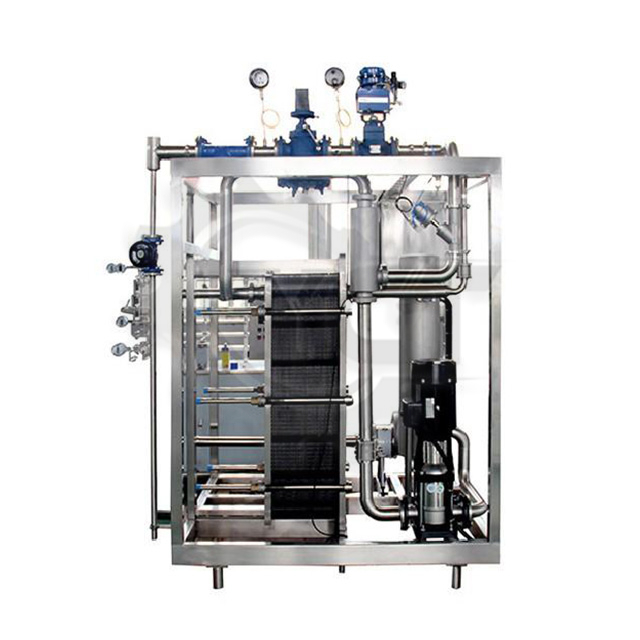
Vous devez évaluer si un système flash correspond vraiment à votre modèle de production. Les méthodes de traitement alternatives offrent différents avantages et inconvénients opérationnels.
Les systèmes de tunnels sont des machines massives. Ils traitent le liquide à l’intérieur du récipient final scellé. Ils pulvérisent des zones d"eau chaude et froide sur des canettes ou des bouteilles se déplaçant sur un convoyeur.
La filtration stérile élimine mécaniquement les bactéries. Il force le liquide à travers des filtres à membrane microscopiques et étanches au lieu d"utiliser la chaleur.
Graphique : Matrice d"adéquation des alternatives de traitement
| Méthode | idéale pour | le principal inconvénient |
|---|---|---|
| Système Flash | Liquides clairs et pulpeux, volumes élevés | Nécessite un remplissage hautement aseptique en aval |
| Système de tunnels | Produits en bouteille/en conserve, produits de remplissage hygiéniques inférieurs | Empreinte massive des installations, impact élevé sur la saveur |
| Filtration stérile | Petits lots, liquides ultra-clairs | Dépenses de filtres consommables extrêmement élevées |
Le dimensionnement autonome crée des risques d’intégration massifs. Vous ne pouvez pas acheter une unité thermique sans regarder en aval votre équipement d’emballage.
Les lignes de conditionnement fonctionnent rarement parfaitement et en continu. Les remplisseurs subissent des micro-arrêts fréquents en raison de canettes coincées ou de défauts de couvercle. Lorsque le remplissage s"arrête, le processeur thermique ne peut pas simplement s"éteindre. Le système renvoie le flux de produit vers le réservoir d"équilibrage. Il renvoie le liquide chaud dans la boucle. Nous appelons cela le piège de recirculation. Une recirculation prolongée cuit le produit. Cela ajoute des PU excessifs et ruine le profil de saveur. Cela décharge également d’énormes charges thermiques dans votre système de refroidissement, gaspillant ainsi une énergie électrique coûteuse.
Vous devez dissocier le processus thermique continu du processus d"emballage variable. Un réservoir tampon aseptique agit comme un amortisseur nécessaire. Il maintient le liquide stérile traité en toute sécurité pendant que le remplissage s"arrête. Il est essentiel de dimensionner correctement ce réservoir. Nous recommandons des directives spécifiques en matière de ratio standard. Le volume de votre réservoir tampon doit être égal à 20 à 30 minutes du débit de votre pasteurisateur. Si votre système fonctionne à 60 barils par heure, vous avez besoin d"un réservoir tampon de 20 à 30 barils. Cela donne aux opérateurs suffisamment de temps pour réparer les bourrages de remplissage sans déclencher un cycle de recirculation.
Votre nouvel équipement dépend entièrement du réseau principal de services publics de votre installation. Vérifiez tôt la capacité de votre chaudière existante. Vérifiez vos charges de refroidisseur disponibles. Une unité parfaitement dimensionnée échouera immédiatement si l’installation ne peut pas fournir des services publics cohérents. La chute de la pression de la vapeur entraîne une chute de la température de chauffage. Les températures instables du glycol empêchent le liquide de refroidir avant l"emballage. Vous devez auditer vos en-têtes de services publics lors de la phase de dimensionnement initiale.
Le traitement thermique moderne nécessite une précision stricte. Vous ne pouvez pas compter sur des vannes manuelles. Le matériel à lui seul ne garantit pas un produit sûr et conforme.
Vous avez besoin de contrôleurs PID robustes basés sur un API. Ces contrôleurs gèrent les ajustements automatisés de température en temps réel. Ils réagissent aux fluctuations thermiques en quelques millisecondes. La conformité en matière de sécurité alimentaire exige une documentation complète. Les directives de la FDA et de la FSMA exigent des graphiques numériques inviolables. Vous devez prouver que chaque goutte de liquide a atteint la température critique. Les vannes de dérivation de débit automatisées sont tout aussi importantes. Si la température descend d’un degré en dessous du point de consigne, la vanne se déclenche instantanément. Il redirige le liquide dangereux loin du remplisseur.
Les demandes de production augmentent avec le temps. Vous ne devez pas enfermer votre établissement dans une limite de capacité rigide. Conseillez à votre équipe d’achat de rechercher des cadres d’équipement modulaires. Spécifiez un cadre d’échangeur thermique à plaques pouvant accueillir 20 à 30 % de plaques supplémentaires. Ce choix de conception intelligent permet une expansion future de la capacité. Vous pouvez augmenter votre volume de production plus tard sans acheter un tout nouveau skid.
N"acceptez pas les allégations marketing génériques. Regardez attentivement la fiche technique technique. Exigez des garanties de performance spécifiques de la part du fournisseur que vous avez choisi. Exiger des tolérances de delta de température rigides. Demandez des mesures de précision PU garanties pour différents débits. Vous devez également évaluer leurs temps de récupération CIP garantis. Un délai d"exécution CIP rapide augmente votre fenêtre de production quotidienne. Ces garanties contraignantes protègent votre investissement et garantissent le succès opérationnel.
Le dimensionnement d’un pasteurisateur flash est un exercice de synchronisation à l’échelle de l’installation. Vous devez lier directement la capacité de la chaudière aux vitesses de remplissage via une dynamique thermique de précision. Gardez à l’esprit ces prochaines étapes cruciales :
R : Oui, si vous planifiez à l’avance. Vous pouvez mettre à niveau les systèmes utilisant des cadres d"échangeurs de chaleur à plaques modulaires en ajoutant simplement des plaques supplémentaires. Cependant, le diamètre de votre tube de retenue et la taille de vos pompes sanitaires existants limiteront en fin de compte votre expansion. Vous devez dimensionner les pompes et les tubes initiaux en fonction de votre futur débit maximum.
R : Les liquides visqueux créent des chutes de pression plus élevées dans l’ensemble du système. Cette résistance physique nécessite des pompes sanitaires plus grandes et plus puissantes. Les liquides plus épais nécessitent également des plaques à espacement plus large. Un espacement approprié des plaques évite l"encrassement et la brûlure du produit, en particulier dans les équipements de transformation laitière manipulant des crèmes épaisses ou des yaourts.
R : La norme industrielle en matière d"efficacité de régénération se situe entre 85 % et 92 %. Pour atteindre un rendement de 95 %, il faut ajouter beaucoup plus de plaques d"échange thermique. Cela augmente votre investissement initial en équipement, mais réduit considérablement votre consommation d"énergie quotidienne et les demandes d"utilité des installations pendant la durée de vie du système.


