

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-23 origine:Propulsé


Comment rendre les boissons sûres sans ruiner leurs arômes délicats ? Il s’agit d’un dilemme classique en matière de production. Faire bouillir des liquides détruit rapidement leur goût naturel. Il transforme les jus vibrants en sirops plats et cuits. Trouver le bon équilibre thermique reste un défi technique majeur pour les fabricants de boissons du monde entier.
Dans ce guide complet, nous explorerons les mécanismes exacts du traitement thermique de précision. Vous découvrirez les machines spécifiques résolvant ce problème, garantissant que les protocoles de sécurité ne compromettent jamais la qualité sensorielle.
Points clés à retenir
Le secteur des boissons connaît une transformation massive. Les consommateurs modernes rejettent activement les conservateurs chimiques. Ils exigent des boissons naturelles au goût frais, avec des listes d’ingrédients transparentes. Par conséquent, les gestionnaires d’installations s’appuient fortement sur le traitement thermique avancé comme principale méthode de conservation.
La mise à niveau vers des équipements de traitement thermique de haute précision n"est plus seulement une question de conformité réglementaire. C"est une nécessité stratégique. Les plantes doivent répondre aux attentes des consommateurs en matière de saveurs pures tout en conservant une stabilité de conservation prolongée. Ce changement a obligé l’ingénierie des équipements à évoluer, en donnant la priorité à des contrôles de température extrêmement stricts et à des taux de transfert thermique rapides.
Pour comprendre comment le traitement thermique préserve les aliments liquides sans détruire leurs caractéristiques fondamentales, il faut s’intéresser au niveau cellulaire. Le traitement thermique ne brûle pas simplement les bactéries. Au lieu de cela, il désactive systématiquement la machinerie microscopique permettant aux agents pathogènes de fonctionner.
Les bactéries, levures et moisissures dépendent de protéines hautement spécifiques pour survivre. Lorsqu’elles sont exposées à une énergie thermique ciblée, l’énergie cinétique de ces cellules augmente. Ce stress thermique rompt les liaisons hydrogène vitales. Les protéines cellulaires se défont dans un processus appelé dénaturation. Une fois qu’une protéine fonctionnelle perd sa forme, l’organisme est neutralisé. Les opérateurs doivent calibrer avec précision les températures de traitement pour cibler les menaces les plus résilientes, car différents agents pathogènes ont des seuils de chaleur variables.
Au-delà des micro-organismes vivants, les aliments liquides sont naturellement dégradés par les enzymes endogènes. Dans le lait cru ou le jus d’orange fraîchement pressé, les enzymes comme les lipases et les peroxydases restent actives même en l’absence de bactéries. Si rien n’est fait, ils provoquent une décoloration rapide et des arômes rances.
L’application d’une chaleur précise stoppe efficacement cette activité enzymatique. L’énergie thermique dénature les enzymes tout comme les protéines bactériennes. Cette double action garantit un produit final stable et de haute qualité.
En milieu industriel, la létalité microbienne est mesurée à l’aide de la valeur D, connue sous le nom de temps de réduction décimal. Cette métrique représente le temps exact requis à une température constante pour tuer 90 pour cent d’une population de micro-organismes cibles. Comprendre ces mesures permet aux gestionnaires d’installations de programmer mathématiquement leurs équipements. Cela permet d"obtenir une sécurité alimentaire absolue sans appliquer de chaleur inutile et destructrice de saveur.
Une question courante se pose lors des audits d’installations : pourquoi faire bouillir une casserole de jus sur une cuisinière altère-t-elle sa couleur, alors que la transformation industrielle lui donne un goût frais ? La réponse réside dans la gestion de la dynamique thermique.
La cuisson dépend de l"intensité thermique et de la durée. Chauffez un produit sur une cuisinière et vous le soumettez longtemps à des températures modérées. Cela ouvre une immense fenêtre pour des réactions chimiques complexes. La réaction de Maillard est la principale responsable du goût cuit. Cela se produit lorsque les acides aminés et les sucres interagissent pour créer des saveurs dorées et caramélisées.
Les machines industrielles contournent ce problème en utilisant des méthodes de courte durée à haute température. La mort microbienne s’accélère de façon exponentielle à mesure que la température augmente. En exposant un liquide à une chaleur très élevée pendant quelques fractions de seconde seulement, l’énergie dénature instantanément les protéines microbiennes. Cependant, cette fenêtre de temps microscopique est tout simplement trop brève pour que la réaction de Maillard puisse se déclencher. Les agents pathogènes meurent, mais le profil sensoriel reste structurellement intact.
L’application de chaleur n’est que la première étape. Le supprimer est tout aussi critique. Si un lot de lait atteint 75 degrés Celsius mais refroidit naturellement à température ambiante, il subit un stress thermique prolongé. Ce temps de recharge lent est exactement ce qui dégrade le produit.
Pour éviter cela, les systèmes industriels acheminent immédiatement le liquide vers une section de refroidissement. Ici, l"eau réfrigérée ou le glycol abaissent de manière agressive la température à une valeur de référence sûre en quelques secondes. Ce choc thermique soudain préserve la couleur naturelle, la valeur nutritionnelle et l’arôme frais.
Atteindre cet équilibre thermique délicat est impossible sans une ingénierie spécialisée. La fabrication de boissons s"appuie sur des équipements sophistiqués pour répondre à des normes réglementaires strictes ainsi qu"aux demandes des consommateurs.
Bien que souvent utilisées de manière interchangeable, la pasteurisation et la stérilisation visent des objectifs différents. Pour clarifier ces différences opérationnelles, examinez la répartition technique ci-dessous.
| Plage de température | du procédé | Temps de maintien | Organismes cibles | Durée de conservation Résultat |
|---|---|---|---|---|
| Pasteurisation standard | 71°C - 85°C | 15 à 30 secondes | Agents pathogènes, bactéries d’altération | Semaines, Réfrigéré |
| Pasteurisation éclair | 72°C - 75°C | 15 à 20 secondes | Agents pathogènes, enzymes | Semaines ou mois, réfrigéré |
| Stérilisation UHT | 135°C - 150°C | 2 à 4 secondes | Tous les microbes et spores | 6-12 mois, ambiant |
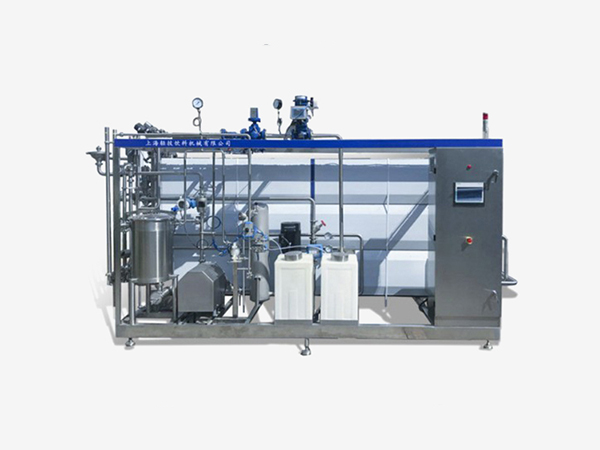
Pour exécuter ces profils rigoureux, les installations déploient des machines de pasteurisation avancées . Ce ne sont pas de simples cuves de chauffage. Il s'agit de systèmes automatisés en boucle fermée régis par des contrôleurs PID très sensibles, capables de maintenir les températures dans une marge de 0,5 degré Celsius. Pendant que le liquide s'écoule à travers les tubes de maintien en acier inoxydable brillants, des capteurs surveillent les températures à plusieurs points de contrôle. Ils effectuent des micro-ajustements en temps réel sur les vannes de vapeur. Si le système détecte une baisse de température en dessous du seuil de sécurité légal, une vanne de dérivation automatisée renvoie instantanément le produit vers le réservoir d'équilibrage.
Lors de la manipulation d’aliments liquides à faible viscosité, l’efficacité thermique est primordiale. L"échangeur thermique à plaques constitue une norme industrielle, offrant un environnement hautement contrôlé pour neutraliser la détérioration.
La conception mécanique d’un pasteurisateur à plaques est à la fois élégante et efficace. Il se compose de plaques ondulées en acier inoxydable comprimées étroitement dans un cadre rigide. Ces ondulations induisent intentionnellement un écoulement turbulent. Cette turbulence perturbe la couche limite du fluide pour assurer un transfert de chaleur rapide et uniforme.
De plus, ces systèmes excellent dans la récupération d’énergie. Grâce au chauffage régénératif, le liquide chaud traité préchauffe le produit brut froid entrant. Ce cycle thermodynamique intelligent permet de récupérer jusqu"à 90 % de l"énergie thermique. Pour une installation traitant 10 000 litres par heure, cela réduit considérablement les factures de services publics et réduit la charge de la chaudière.
Pour les boissons haut de gamme pour lesquelles la capture de notes sensorielles délicates est la priorité absolue, les opérateurs se tournent vers des configurations spécifiques conçues pour une vitesse absolue.
Un flash pasteurisateur fonctionne sur le principe selon lequel des températures plus élevées nécessitent des temps de maintien exponentiellement plus courts. Dans un cycle typique, la boisson est rapidement chauffée jusqu'à environ 74 degrés Celsius. Au lieu de reposer dans une cuve, il traverse un tube de rétention calibré en acier inoxydable pendant exactement 15 secondes.
Après ce bref maintien, le liquide est instantanément refroidi. En limitant l"exposition thermique à quelques secondes, le système empêche la caramélisation du sucre et préserve les composés aromatiques volatils. Ce traitement en flux continu garantit une cohérence absolue du produit et s’intègre parfaitement aux lignes de conditionnement automatisées à grande vitesse.
Alors que la pasteurisation domine la chaîne du froid, les réseaux d’approvisionnement mondiaux modernes exigent souvent des produits capables de survivre au transport et au stockage à température ambiante. Cela nécessite d’aller au-delà des bactéries végétatives standards pour s’attaquer aux endospores robustes.
Le traitement à ultra haute température force un liquide à des températures extrêmes. Un stérilisateur UHT commercial gère ces paramètres intenses en toute sécurité, poussant les températures à 140 degrés Celsius tout en maintenant la chaleur pendant une durée incroyablement brève de 2 à 4 secondes.
Cette chaleur extrême atteint la stérilité commerciale. Il éradique tous les microbes pathogènes et les spores dormantes. Parce que l’exposition est limitée à une seule seconde, le profil macro-nutritionnel survit largement intact à l’éclair de chaleur. Lorsqu"il est associé à des environnements d"emballage aseptiques, le produit final peut rester en toute sécurité sur une étagère du garde-manger pendant douze mois maximum.
Investir dans une infrastructure de traitement thermique a un impact considérable sur la sécurité des produits, les frais généraux d"exploitation et la réputation de la marque. Les gestionnaires d"installations doivent évaluer objectivement plusieurs paramètres techniques avant de prendre une décision d"achat.
La composition physique de votre boisson dicte la conception mécanique de l"échangeur de chaleur. La viscosité et les particules sont les principales préoccupations. Les systèmes à plaques sont excellents pour les liquides clairs comme le lait ou le jus de pomme filtré. Cependant, si vous essayez de faire passer du jus d"orange pulpeux à travers un système d"assiettes, les canaux étroits se boucheront rapidement. Cela laisse un résidu collant et brûlé appelé encrassement, provoquant des arrêts de production coûteux. Pour les liquides riches en particules, des échangeurs de chaleur tubulaires plus larges sont obligatoires pour garantir un passage fluide des solides sans être écrasés.
L’équipement doit être dimensionné avec précision pour correspondre aux vitesses de traitement en amont et d’emballage en aval. Les acheteurs doivent calculer leur débit requis en litres par heure. L"installation d"un processeur thermique qui dépasse la ligne de remplissage crée des goulots d"étranglement. Cela force le produit à entrer dans des boucles de recirculation qui dégradent par inadvertance la qualité en raison de contraintes thermiques répétées.
Le traitement thermique tue efficacement les organismes d’altération grâce à une dénaturation ciblée des protéines et à une inactivation des enzymes. Le secret pour éviter un goût cuit et plat réside entièrement dans la maîtrise de la relation temps-température via un chauffage rapide et un refroidissement immédiat et agressif.
Atteindre cet équilibre délicat nécessite des machines industrielles appropriées. Des équipements fiables garantissent une stricte conformité réglementaire tout en protégeant les qualités sensorielles qui définissent la réputation de votre marque.
Les bactéries pathogènes présentes dans les liquides sont généralement neutralisées à partir de 71,5 degrés Celsius. Cependant, la température exacte dépend du temps de maintien. Les pratiques industrielles standard maintiennent le liquide à 72 degrés Celsius pendant 15 secondes pour garantir une destruction complète des bactéries tout en préservant la saveur.
Une ébullition prolongée détruira les vitamines sensibles à la chaleur comme la vitamine C. Cependant, les méthodes modernes de traitement de courte durée exposent le liquide à la chaleur pendant seulement quelques fractions de seconde. Ce cycle thermique rapide tue les bactéries mais est trop bref pour dégrader significativement le profil macro-nutritionnel ou la teneur en vitamines.
Oui, mais cela nécessite des conceptions techniques spécifiques pour maintenir l’intégrité du produit. Alors que les systèmes à plaques conviennent parfaitement aux liquides lisses et clairs, les échangeurs de chaleur tubulaires sont utilisés pour les produits contenant de la pulpe ou des morceaux solides. Ces conceptions spécialisées assurent une répartition uniforme de la chaleur dans tout le fluide visqueux, neutralisant les bactéries sans cuire ou écraser par inadvertance les particules solides.
Non, il est spécialement conçu pour protéger le profil de saveur d"origine. Le système est conçu pour chauffer le produit pendant quelques secondes seulement et le refroidir instantanément. Ce cycle thermique rapide empêche la caramélisation des sucres naturels et arrête la dégradation des composés aromatiques délicats.
Un refroidissement rapide arrête immédiatement l"effet du traitement thermique au bon moment. Si un produit reste chaud trop longtemps après la phase de maintien, il commencera à cuire chimiquement. Un refroidissement immédiat et agressif est l"étape critique qui permet au traitement thermique de tuer les organismes nuisibles sans ruiner les qualités sensorielles du produit.
Prenez le temps d’évaluer vos lignes de production actuelles dès aujourd’hui. La mise à niveau de vos capacités de traitement thermique garantit que vos boissons restent sûres, conformes et délicieuses. Pour des solutions d"ingénierie sur mesure et pour trouver l"équipement exact correspondant à votre volume de production, explorez les systèmes spécialisés sur https://www.ygtmachinery.com et garantissez la qualité de vos produits dès aujourd"hui.


