

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-03 origine:Propulsé


Les marques de boissons sont confrontées à une tension cruciale à mesure qu’elles développent leurs opérations. Vous voulez la stabilité de conservation requise pour une distribution plus large, mais vous ne pouvez pas détruire le profil de saveur artisanale responsable de votre succès précoce. L’équilibre entre ces deux exigences dicte votre trajectoire de croissance à long terme.
Le traitement thermique traditionnel expose les liquides à une chaleur excessive sur des périodes prolongées. Cette approche maladroite entraîne souvent des saveurs désagréables « cuites », une dénaturation sévère des protéines et une perte d"aromates délicats. Les clients remarquent rapidement qu’un produit frais et éclatant a soudainement un goût plat ou transformé artificiellement.
Un pasteurisateur flash résout ce dilemme en utilisant les principes HTST (High-Temperature Short-Time). Il neutralise les micro-organismes d’altération tout en protégeant farouchement les composés volatils délicats. Dans cet article, vous découvrirez pourquoi l"intégration de cette technologie devient une dépense d"investissement critique pour faire évoluer les opérations.
Développer une marque de boissons finit par imposer une transition logistique difficile. Les premiers succès dépendent souvent de la distribution sous chaîne du froid. Vous brassez ou mélangez localement. Vous expédiez dans des camions réfrigérés. Les détaillants conservent votre produit dans des caisses froides. Cependant, la logistique de la chaîne du froid consomme d’énormes budgets opérationnels. L’expansion sur les marchés de détail régionaux ou nationaux nécessite une durée de conservation prolongée. Les chaînes d’épicerie rejettent souvent les produits dont la date de péremption est courte. Vous devez atteindre la stabilité ambiante de conservation pour évoluer.
Garantir cette durée de conservation introduit un risque de dégradation thermique. La pasteurisation repose sur la chaleur pour tuer les micro-organismes d’altération. Malheureusement, une exposition excessive à la chaleur provoque des dommages irréversibles à votre produit. L’abus de temps et de température élimine les aromatiques volatils. Les brasseurs artisanaux perdent des terpènes de houblon précieux. Les fabricants de jus perdent les notes vibrantes d’agrumes fraîchement cueillis. Une chaleur prolongée déclenche également des réactions indésirables de Maillard. Les acides aminés réagissent directement avec les sucres réducteurs. Votre boisson devient plus foncée. Une saveur distincte de « cuit » ou de caramel domine le palais.
Vous devez répondre à une exigence très précise pour réussir. Vous devez atteindre les unités de pasteurisation (UP) cibles pour garantir une sécurité microbienne absolue. Un PU équivaut à une minute d’exposition à la chaleur à 60°C. Différentes boissons nécessitent différentes cibles PU en fonction de leur pH et de leur charge microbienne. L’objectif ultime est d’atteindre cet objectif tout en minimisant la charge thermique totale. Il faut de la précision. Vous devez détruire les microbes avant que la chaleur ne détruise votre profil aromatique.
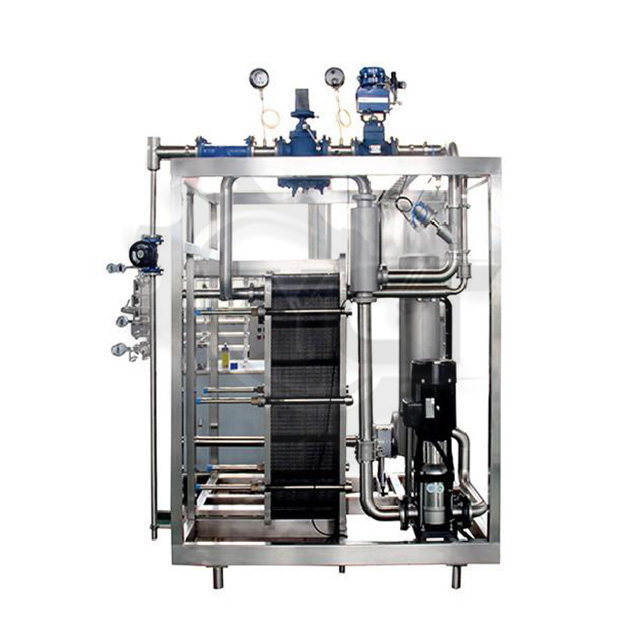
Un pasteurisateur flash protège la saveur grâce au strict respect du principe HTST (High-Temperature Short-Time). Cette méthode repose sur une précision absolue. Le système chauffe le liquide à une température cible élevée. Les plages typiques se situent entre 71°C et 74°C. Le tube de maintien maintient le liquide à cette température exacte pendant seulement une fraction de minute. La plupart des cycles durent de 15 à 30 secondes. Cette brève exposition atteint la létalité microbienne. La courte durée évite de gros dommages thermiques.
L"efficacité de ce processus dépend fortement des échangeurs de chaleur à plaques. Ces composants comportent des séries alternées de plaques ondulées en acier inoxydable. Le liquide s"écoule sur un côté de la plaque. Le fluide de chauffage ou de refroidissement traverse l"autre. La véritable innovation réside dans la section de régénération. Un liquide chaud et entièrement pasteurisé sort du tube de maintien et entre dans cette section. Simultanément, un liquide froid et brut entre du côté opposé. Le liquide chaud sortant réchauffe le liquide froid entrant. Cet échange génial récupère jusqu"à 90% de l"énergie thermique. Il réduit radicalement vos demandes en matière de chaudière et de refroidisseur.
Un refroidissement rapide finalise le processus de préservation des arômes. Le liquide sort de la section de régénération et atteint immédiatement la section de refroidissement. Le glycol abaisse la température de la boisson à 2°C ou 3°C presque instantanément. Cette chute soudaine de température « verrouille » le profil de saveur souhaité. Il arrête toutes les réactions chimiques persistantes. De plus, un refroidissement rapide évite une dénaturation sévère des protéines. La préservation de ces protéines reste essentielle pour maintenir une sensation en bouche riche dans les jus et une bonne rétention de mousse dans les bières artisanales.
L"évaluation de vos options de traitement thermique nécessite de comprendre les compromis de chaque technologie. Les pasteurisateurs tunnel représentent une alternative courante. Ces systèmes traitent des marchandises emballées. Vous remplissez d’abord les bouteilles ou les canettes, puis vous les faites passer dans un immense tunnel chauffé. Cette approche élimine les risques de contamination après le remplissage. Cependant, le processus est terriblement lent. Les récipients chauffent lentement, maintiennent la température et refroidissent lentement. Ce long temps de séjour augmente considérablement la charge thermique. La saveur se dégrade souvent. De plus, les systèmes de tunnels nécessitent d’énormes quantités d’espace au sol.
Certaines opérations envisagent des méthodes de chaleur extrême. Un stérilisateur UHT (Ultra Haute Température) pousse les liquides au-delà de 135°C pendant seulement 2 à 5 secondes. Cela permet d'obtenir une stérilité commerciale. Vous bénéficiez d'une stabilité de conservation ambiante pendant plusieurs mois. Cependant, les résultats comportent des inconvénients importants. Les températures extrêmes altèrent fortement les saveurs délicates. Ils créent souvent un profil brûlé ou cuit, inadapté aux boissons artisanales haut de gamme. Les systèmes UHT exigent également des dépenses d’investissement exceptionnellement élevées.
La pasteurisation flash occupe la place idéale. Il se situe parfaitement sur le spectre entre un système de pasteurisateur et de stérilisation par lots de base et une gamme UHT extrême. La technologie HTST reste idéale pour la bière artisanale, le cidre, les jus de fruits frais et les produits laitiers spécialisés. Il offre une sécurité commerciale tout en conservant un goût haut de gamme.
Tableau 1 : Comparaison des méthodes de traitement thermique
| Méthode de traitement | Plage de température | Temps de maintien | Saveur Impact | Empreinte |
|---|---|---|---|---|
| Pasteurisation par lots | 63°C - 65°C | 30 minutes | Dégradation modérée à élevée | Petit à moyen |
| Pasteurisation en tunnel | 60°C - 65°C | 20 à 30 minutes | Dégradation modérée | Très grand |
| Pasteurisation Flash (HTST) | 71°C - 74°C | 15 à 30 secondes | Dégradation minimale | Compact / Dérapage |
| Stérilisation UHT | 135°C - 145°C | 2 à 5 secondes | Élevé (profil cuit) | Grand |
L’intégration d’un pasteurisateur flash nécessite une planification minutieuse des installations. Tout d’abord, évaluez l’encombrement et la modularité du système. Les installations à espace limité bénéficient grandement des unités compactes montées sur patins. Les fabricants construisent ces systèmes sur un seul cadre en acier inoxydable. Ils arrivent pré-câblés et pré-câblés. Cette approche modulaire minimise les temps d"arrêt de l"installation. Vous pouvez glisser le châssis dans un coin étroit du plancher de production et connecter les services publics relativement rapidement.
Ensuite, vous devez garantir une stricte compatibilité des équipements. Le pasteurisateur ne fonctionne pas de manière isolée. Il doit s'intégrer parfaitement aux processus en amont tels que les réservoirs Brite et les cuves de mélange. Si votre installation utilise des équipements de transformation de produits laitiers existants , assurez-vous que les raccords de tuyauterie et les raccordements sanitaires correspondent. Les débits entre les cuves de mélange et le pasteurisateur doivent rester synchronisés.
L"automatisation et l"assurance qualité dictent la fiabilité de votre intégration. Les systèmes HTST modernes s"appuient fortement sur les commandes de contrôleurs logiques programmables (PLC). Ces ordinateurs surveillent les températures plusieurs fois par seconde. Si la température descend en dessous du seuil requis, une vanne de dérivation automatique se déclenche instantanément. Le système redirige le liquide sous-traité vers le réservoir d"équilibrage. Il n"atteint jamais le remplisseur. De plus, l’enregistrement automatisé des données enregistre chaque minute de fonctionnement. Ces données s’avèrent vitales pour les audits de conformité FDA et FSMA.
L’évolutivité du débit est la dernière dimension d’intégration. Vous devez adapter la capacité de la machine à votre vitesse de remplissage. Les capacités des machines varient généralement de quelques centaines à plusieurs milliers de litres par heure.
L"adaptation de ces vitesses évite les cycles de démarrage/arrêt continus. Des arrêts fréquents font que le liquide reste dans l"échangeur thermique, entraînant une sur-pasteurisation immédiate et une saveur gâchée.
L"achat du matériel ne représente que la première étape. Vous devez évaluer de manière transparente les mises à niveau d’infrastructure nécessaires au fonctionnement de la machine. Les charges utilitaires surprennent souvent les nouveaux acheteurs. Les pasteurisateurs flash nécessitent une capacité de chaudière importante pour la phase de chauffage de la vapeur. Même avec des sections de régénération très efficaces, vous avez besoin d’une pression de vapeur fiable pour maintenir la boucle d’eau chaude. Simultanément, vous avez besoin d’une capacité importante de refroidissement au glycol. La phase de refroidissement rapide nécessite une extraction massive de chaleur. Si votre refroidisseur actuel rencontre des difficultés pendant les mois de pointe de l"été, l"ajout d"un pasteurisateur flash le submergera.
Les exigences sanitaires en aval introduisent un risque opérationnel critique. La pasteurisation flash a lieu exactement *avant* l"emballage. La machine produit un liquide microbiologiquement stable. Cependant, il s"écoule dans votre remplissage. Si votre équipement de remplissage abrite des bactéries, vous contaminerez le liquide vierge. Le matériel de remplissage doit être méticuleusement désinfecté. Vous devez améliorer l’hygiène de votre salle d’emballage pour éviter la détérioration après traitement.
Enfin, vous devez maîtriser les opérations de Clean-in-Place (CIP). Le passage de liquides organiques à travers des échangeurs de chaleur à plaques étanches crée un bio-encrassement. Les protéines et les minéraux cuisent sur les plaques chauffantes. Vous devez déployer quotidiennement des systèmes CIP intégrés. Cela implique la circulation de solutions caustiques et acides à haute température. Les gestionnaires d’installations doivent budgétiser l’augmentation des coûts des produits chimiques. De plus, la formation des opérateurs devient primordiale. Un cycle CIP mal exécuté laisse des résidus dangereux. Une excellente hygiène des plaques garantit un transfert de chaleur optimal et une sécurité absolue des produits.
Les pasteurisateurs flash offrent la voie la plus viable commercialement pour préserver la saveur tout en prolongeant efficacement la durée de conservation. Ils résolvent le dilemme fondamental de la mise à l’échelle. En utilisant des principes HTST précis, vous obtenez la létalité microbienne nécessaire sans sacrifier les arômes délicats et la sensation en bouche que vos clients adorent.
Lors de la présélection d’équipements, appliquez une logique d’évaluation stricte. Auditez immédiatement les capacités de vos chaudières et refroidisseurs existants. Calculez vos débits requis en fonction directement de vos vitesses de remplissage actuelles et projetées. Plus important encore, définissez vos métriques de saveur non négociables avant d’effectuer les premiers essais.
Votre prochaine étape nécessite une validation technique. Consultez un ingénieur en équipement pour exécuter un calcul complet de la charge des services publics pour votre installation spécifique. Vous pouvez également demander une analyse personnalisée du retour sur investissement basée sur vos taux de détérioration actuellement projetés et votre empreinte de distribution élargie.
R : Un pasteurisateur flash délivre généralement entre 15 et 50 PU, en fonction du produit. Les opérateurs peuvent facilement ajuster à la fois le débit et la température cible via le PLC. Cette flexibilité vous permet d"atteindre des cibles PU spécifiques. La bière peut nécessiter 15 PU, tandis qu"un jus au pH plus élevé peut nécessiter 30 PU pour atteindre la stabilité microbienne.
R : Les échangeurs de chaleur à plaques standard ont du mal à gérer les liquides à forte teneur en pâte ou très visqueux, car les particules obstruent rapidement les canaux à plaques étroites. Pour les boissons riches en particules, vous avez plutôt besoin d’échangeurs de chaleur tubulaires. Ces systèmes utilisent des tubes concentriques qui laissent passer facilement la pâte et les fibres tout en offrant un transfert thermique HTST efficace.
R : La pasteurisation flash ne nécessite pas en soi un remplissage entièrement aseptique, mais elle nécessite un environnement ultra-propre. Le remplissage entièrement aseptique permet un stockage à température ambiante sans conservateur. Le remplissage ultra-propre réduit considérablement la contamination mais nécessite toujours une chaîne du froid pour une stabilité prolongée. Vous devez désinfecter méticuleusement vos remplisseuses en aval pour éviter de réintroduire des microbes d"altération dans le liquide pasteurisé.


