

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-24 origine:Propulsé


Dans le secteur hautement compétitif de la fabrication d’aliments et de boissons, l’extraction d’une valeur maximale des matières premières détermine votre rentabilité de base. Les responsables des installations et les ingénieurs de production connaissent la réalité de l"usine. Même une augmentation marginale d’un pour cent du rendement des matières premières se traduit par des gains de revenus massifs sur un exercice financier. Atteindre ce niveau d’optimisation nécessite toutefois d’aller au-delà des techniques d’extraction obsolètes.
Le pressage mécanique traditionnel atteint une limite physique stricte. Le concassage et le broyage ne peuvent pas faire grand-chose. Ces approches conventionnelles laissent souvent un volume massif de jus précieux, de purée et de nutriments essentiels piégés profondément dans les parois cellulaires rigides du matériel végétal. Par conséquent, ce goulot d’étranglement entraîne des déchets organiques inutiles et une perte de produit vendable.
L’introduction d’une étape de traitement enzymatique dédiée offre une solution scientifiquement validée à ce problème précis. En utilisant des enzymes naturelles spécifiques, les transformateurs démantelent biochimiquement les structures cellulaires complexes. Cette dégradation ciblée libère les liquides intracellulaires piégés et augmente considérablement les volumes de production globaux.
Des analyses récentes de l’industrie mettent en évidence un changement définitif dans les technologies d’extraction mondiales. Poussés par des rendements agricoles imprévisibles et des exigences de développement durable plus strictes, les fabricants de boissons modernes abandonnent la force brute purement mécanique. La tendance dominante privilégie désormais largement l’optimisation biochimique. Les données du marché confirment que les installations qui adoptent des traitements enzymatiques de précision voient leurs marges bénéficiaires considérablement améliorées. De plus, ils sont mieux placés pour répondre à des normes environnementales strictes en éliminant les déchets organiques lourds.
Ce guide d"ingénierie complet explore la science biochimique derrière la macération enzymatique. Il examine l"impact direct de ce processus sur les résultats opérationnels et explique comment intégrer de manière transparente cette étape cruciale pour une efficacité maximale.
Pour comprendre comment le rendement s’améliore à grande échelle, nous devons examiner les mécanismes biologiques en jeu. Les enzymes de transformation sont des protéines naturelles agissant comme des catalyseurs biologiques. Ils accélèrent des réactions chimiques spécifiques sans être consommés au cours du processus. Dans la transformation industrielle des aliments, les ingénieurs sélectionnent et cultivent soigneusement ces enzymes pour cibler des composants structurels très spécifiques des tissus végétaux.
Plus précisément, les principales enzymes utilisées dans les installations d’extraction comprennent les pectinases, les cellulases et les amylases. Les pectinases restent les plus critiques pour la transformation des fruits car elles ciblent et dissolvent de manière agressive les molécules de pectine. Les cellulases sont déployées pour dégrader la cellulose, qui est le principal composant structurel des parois cellulaires végétales. Cette action affaiblit la barrière physique qui retient le jus à l’intérieur de la cellule. De plus, les amylases décomposent les amidons complexes en sucres plus simples. Ce processus spécifique est vital lors du traitement de fruits non mûrs comme les pommes récoltées tôt, où la présence élevée d"amidon provoque un trouble indésirable dans la boisson finale.
En biologie végétale, la pectine agit comme une colle structurelle naturelle liant les cellules végétales adjacentes entre elles. Il apporte fermeté et intégrité physique au fruit ou au légume. Bien que très bénéfique pour la plante en croissance, cette colle cellulaire présente un obstacle de taille lors de l’extraction industrielle. Pensez-y comme si vous essayiez d’extraire l’eau d’un bloc de bois rigide. La force mécanique seule finira par échouer.
Au cours du processus de macération enzymatique, les pectinases introduites dégradent activement ce liant. Au fur et à mesure que la matrice de pectine se dissout, le tissu du fruit se ramollit considérablement et perd sa rigidité structurelle. Ce démantèlement biochimique libère des liquides intracellulaires et des composés solubles que le pressage mécanique standard ne peut tout simplement pas atteindre. En abordant l’intégrité structurelle de l’usine à un niveau microscopique, les installations libèrent un potentiel de matières premières qui autrement finiraient dans la poubelle des déchets solides.
L’avantage le plus immédiat et le plus mesurable du traitement enzymatique est une augmentation massive du volume de liquide. Dans une configuration standard, les opérateurs s"appuyant uniquement sur des presses mécaniques atteignent très rapidement un plafond d"extraction. Par exemple, la transformation de pommes ou de baies sans assistance biochimique pourrait donner un taux d"extraction de base de 65 à 75 pour cent, en fonction fortement de l"équipement de presse spécifique utilisé.
Lorsque les ingénieurs introduisent un traitement à la pectinase avant le pressage, les enzymes liquéfient la purée de fruits. Ce ramollissement biochimique signifie que les presses mécaniques nécessitent beaucoup moins de force hydraulique physique pour extraire un volume de liquide beaucoup plus élevé. Les données de l’industrie prouvent systématiquement que les installations traitant des fruits à pépins ou des baies connaissent des augmentations de rendement incroyables. Cette augmentation de volume est directement corrélée à une production plus élevée à partir du même volume exact de matières premières entrantes.
| Type de fruit | Augmentation typique du rendement | Enzyme primaire utilisée |
|---|---|---|
| Pommes | 10% - 15% | Pectinase |
| Baies | 15% - 20% | Pectinase/Cellulase |
| Poires | 12% - 18% | Pectinase |
| Agrumes | 8% - 12% | Pectinase |
L’optimisation du rendement est par nature une équation à deux faces. Vous devez augmenter la production du produit vendable tout en diminuant simultanément le volume des déchets. Dans la transformation commerciale des fruits et légumes, le sous-produit solide laissé après l’extraction est appelé marc.
L’obtention d’un taux d’extraction plus élevé grâce à la macération enzymatique donne naturellement un marc plus sec, plus léger et entièrement épuisé. Du point de vue pratique de la gestion de l"usine, la réduction de la teneur en humidité signifie que les camions transportant les déchets transportent beaucoup moins d"eau. Cela réduit du jour au lendemain les coûts de logistique et d’élimination. De plus, les grignons très appauvris sont beaucoup plus faciles à manipuler et peuvent être réutilisés efficacement pour l’alimentation animale ou l’énergie de la biomasse. Cela ajoute une couche secondaire d’optimisation des ressources aux opérations quotidiennes de l’usine.
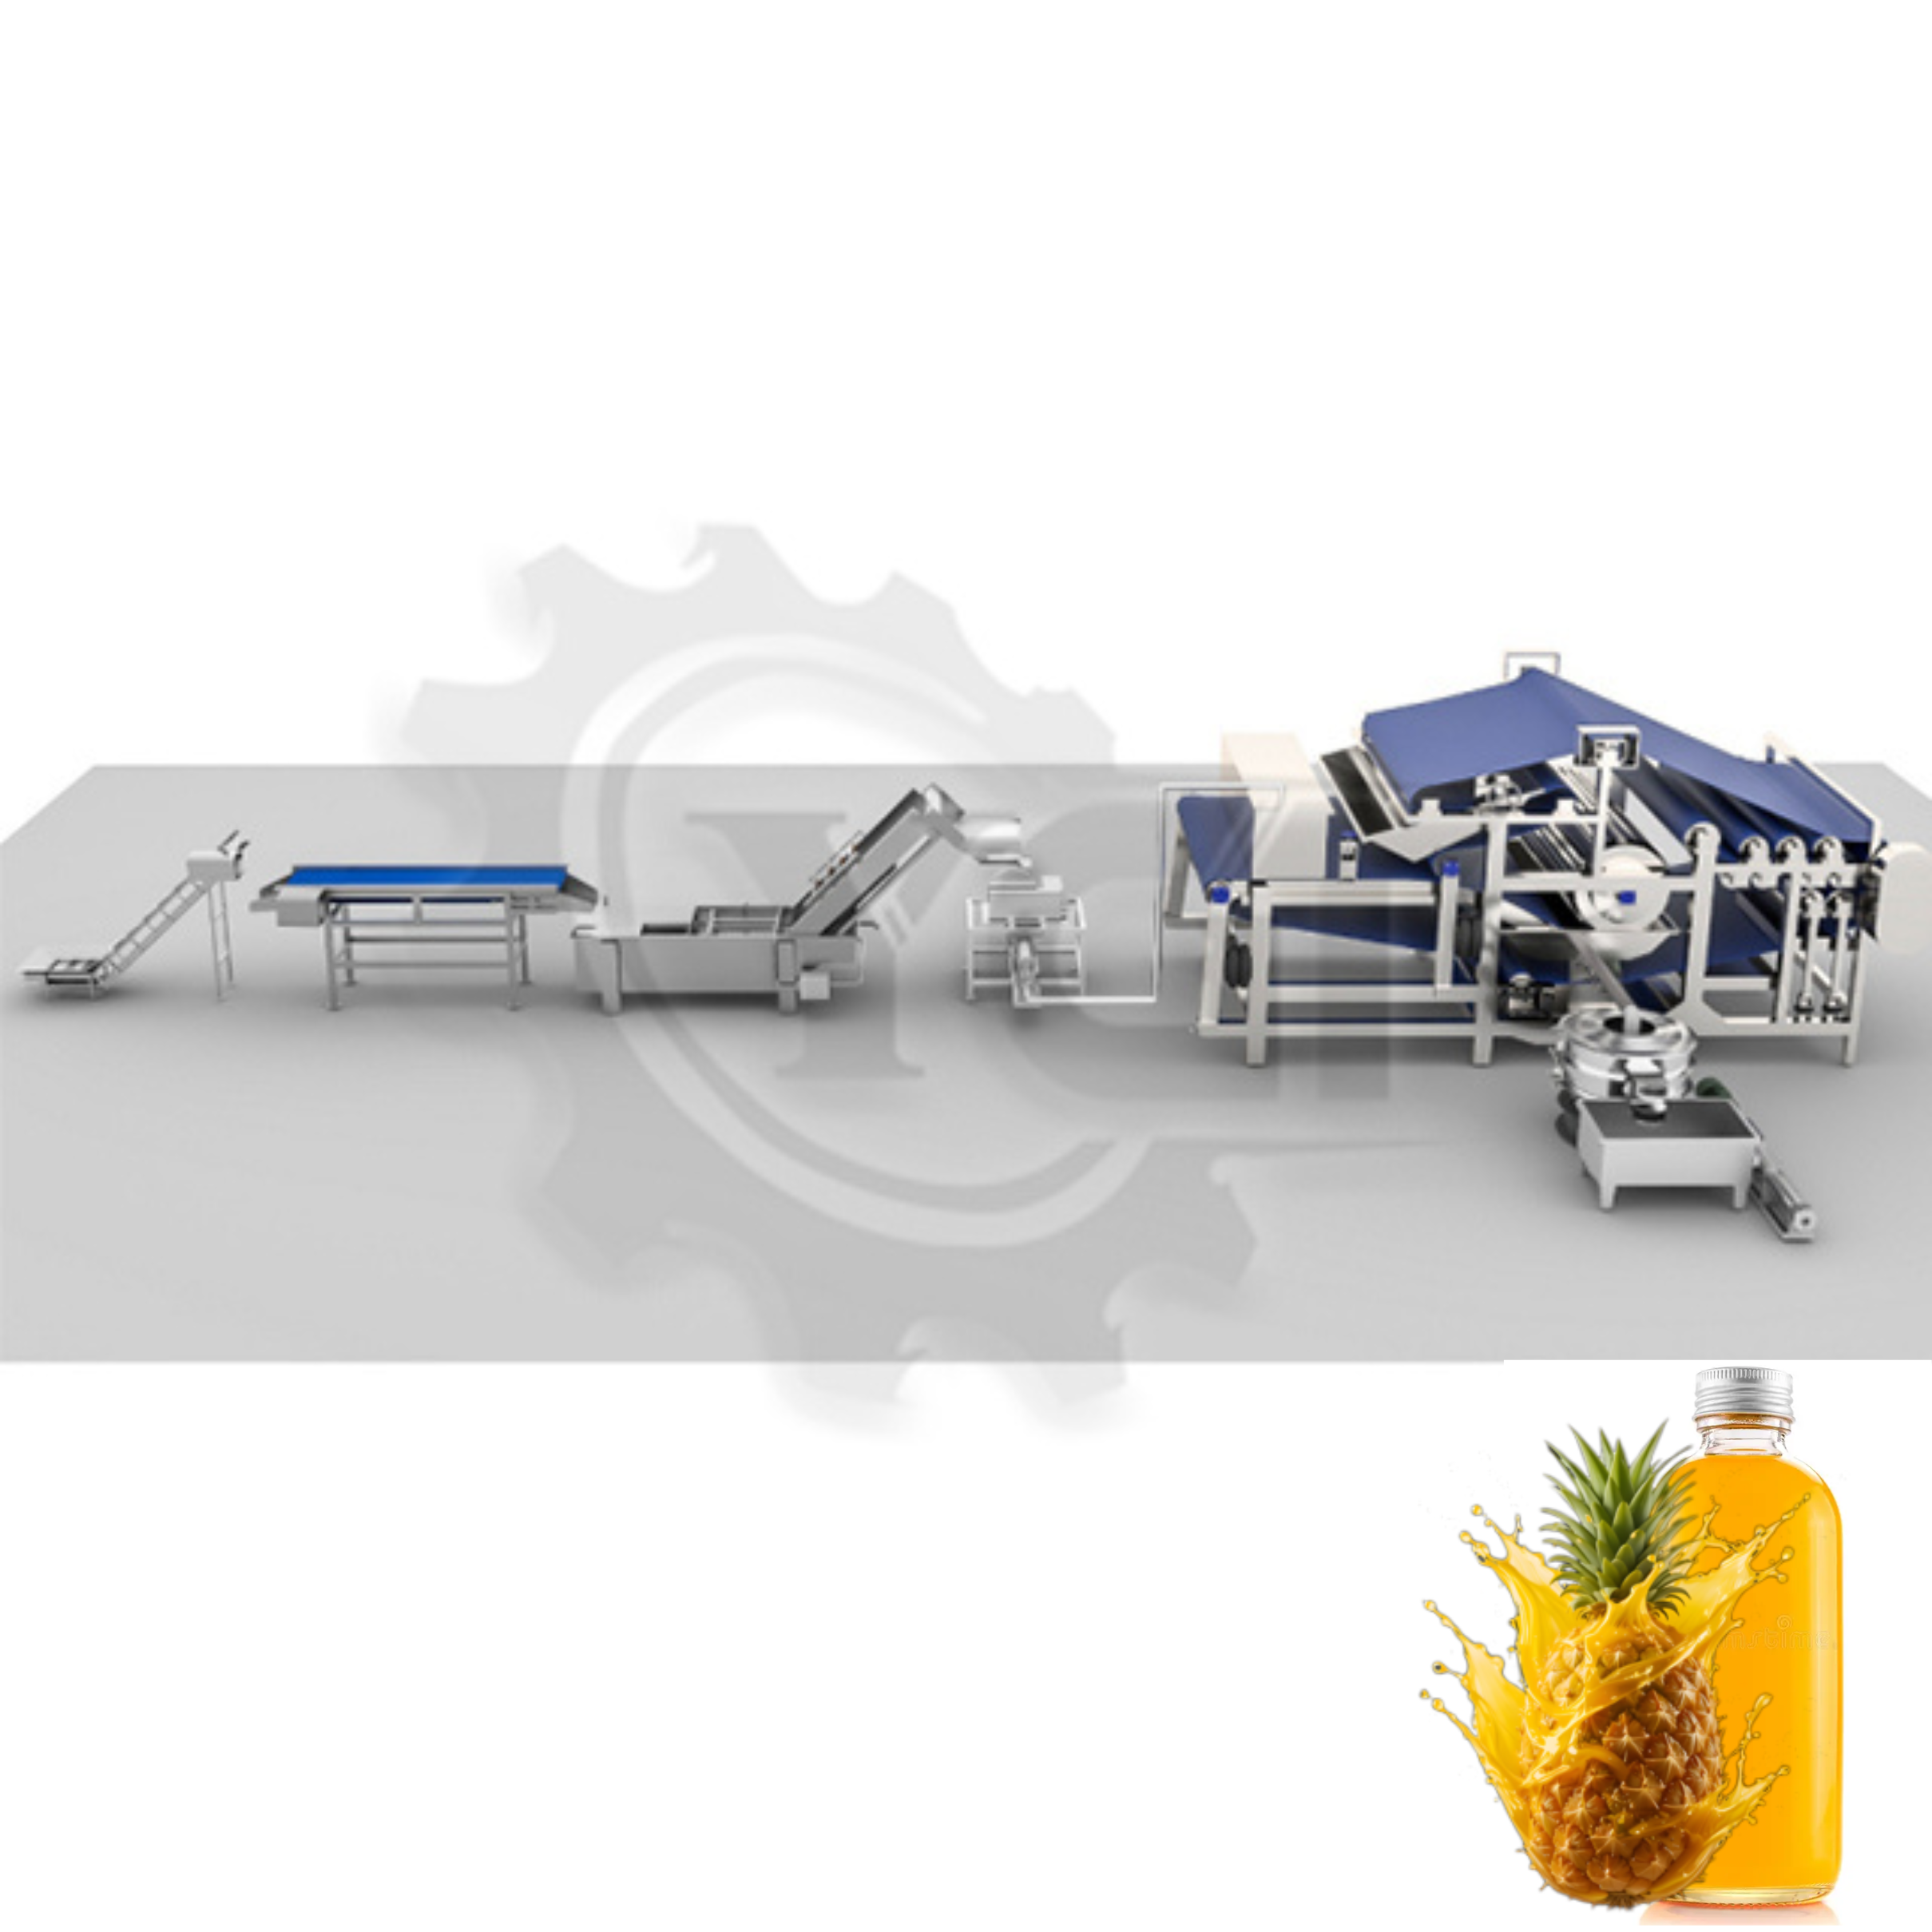
L’un des défis opérationnels les plus importants lors du traitement des fruits riches en pectine est l’extrême épaisseur, ou viscosité, de la purée obtenue. Une viscosité élevée crée une résistance intense aux fluides dans le système de traitement. Cela ralentit la production et exerce une pression considérable sur les pompes volumétriques et les moteurs d"entraînement. Au lieu de forcer une purée semblable à un pudding à travers des tuyaux étroits en acier inoxydable, les exploitants d’installations ont désespérément besoin d’un liquide fluide.
La décomposition biochimique de la pectine réduit considérablement cette viscosité problématique. Cette consistance plus fine facilite des opérations incroyablement fluides dans l’ensemble de l’installation. Un moût de faible viscosité glisse facilement dans les pipelines, empêche le colmatage dangereux des échangeurs de chaleur tubulaires et accélère les processus d"ultrafiltration en aval. Par conséquent, cela élimine les principaux goulots d’étranglement opérationnels et réduit considérablement l’énergie électrique requise pour déplacer les matériaux lourds à travers le système.
Au-delà de l’efficacité mécanique de base, les enzymes jouent un rôle essentiel dans la définition des caractéristiques sensorielles finales de la boisson. Dans la production de jus clairs, les molécules de pectine en suspension créent un trouble ou une brume indésirable. Des pectinases spécifiques sont déployées pour décomposer entièrement ces particules en suspension. Cela évite le voile de pectine et permet une ultrafiltration très efficace, ce qui donne une boisson finale d"une clarté éclatante.
De plus, l’action enzymatique aide à briser les vacuoles cellulaires où les pigments et les composés aromatiques sont stockés en toute sécurité. Lors de la transformation des baies, les enzymes facilitent la libération des anthocyanes, ce qui donne une couleur de jus plus riche et plus vibrante. De même, la dégradation de la matrice cellulaire libère des huiles essentielles et des composés aromatiques piégés. Cela donne un profil de saveur robuste et authentique qui séduit directement les consommateurs finaux exigeants.
L'application d'enzymes doit être strictement adaptée aux objectifs spécifiques du cycle de production. Pour les liquides clairs dérivés de pommes, de raisins ou de fruits tropicaux, les installations utilisent généralement un processus enzymatique rigoureux en deux étapes. Lors de la configuration d’une dédiée ligne de traitement de jus de fruits , la précision technique est primordiale.
La première étape est l’enzymation de la purée. Ici, des systèmes automatisés ajoutent des enzymes directement aux fruits broyés pour maximiser le rendement liquide et améliorer la capacité de la presse mécanique. La deuxième étape a lieu après le pressurage, connue mondialement sous le nom de dépectinisation du jus. Dans cette phase critique, des enzymes spécifiques sont ajoutées au jus extrait pour décomposer les pectines solubles restantes. Cette étape est obligatoire pour réduire davantage la viscosité et préparer le jus à l’ultrafiltration finale. Il garantit une stabilité de conservation à long terme et évite la brume après la mise en bouteille.
La transformation des tomates présente un ensemble d’exigences biochimiques particulièrement différentes de celles des jus de fruits clairs. Lors de l'exploitation d'une robuste ligne de transformation de tomates , l'objectif de production final dicte exactement la manière dont les enzymes naturelles sont gérées par l'équipe d'ingénierie.
Dans le traitement Hot Break, où l"objectif est de produire une pâte de tomate ou du ketchup très visqueux, les tomates concassées sont rapidement chauffées immédiatement après l"étape de broyage. Cette chaleur intense et élevée désactive intentionnellement les enzymes naturelles pectine méthylestérase et polygalacturonase. Cela préserve la pectine et maintient une consistance épaisse et riche. À l’inverse, dans le traitement Cold Break pour les jus et sérums de tomates plus fluides, les opérateurs laissent intentionnellement agir les enzymes naturelles. Ils peuvent même introduire des préparations enzymatiques commerciales pour réduire la viscosité et augmenter le rendement liquide du sérum de tomate.
Pour obtenir des améliorations constantes du rendement, l’application physique des enzymes doit être hautement contrôlée. Les méthodes de dosage manuel sont intrinsèquement imparfaites et inefficaces. Ils conduisent fréquemment à un sous-dosage, qui ne parvient pas à maximiser le rendement. Pire encore, les méthodes manuelles conduisent à un surdosage, ce qui entraîne un gaspillage de formulations enzymatiques commerciales très coûteuses.
Les lignes automatisées modernes de transformation des fruits résolvent entièrement ce problème en intégrant des pompes doseuses en ligne sophistiquées. Ces systèmes automatisés avancés utilisent des contrôleurs logiques programmables et des débitmètres massiques pour surveiller en permanence le poids et le débit exacts de la purée de fruits entrante. Le système injecte ensuite automatiquement la micro-dose précise d’enzyme requise. Cela garantit une distribution parfaite et des réactions biochimiques cohérentes dans chaque lot, éliminant ainsi efficacement les erreurs humaines dans l’installation.
Les enzymes sont des outils biologiques très sensibles. Ils fonctionnent plus efficacement dans une fenêtre optimale de température et de temps très spécifique. Si la purée de fruits est trop froide, la réaction enzymatique ralentit jusqu"à atteindre un rythme effréné. Si la purée est trop chaude, les protéines se dénaturent et les enzymes coûteuses sont définitivement détruites.
Des réservoirs de rétention automatisés intégrés à des contrôles thermiques précis sont essentiels pour maximiser l’efficacité des enzymes. Les systèmes haut de gamme construits en acier inoxydable de qualité alimentaire SUS304 ou 316L chauffent doucement la purée à la température optimale exacte. Celle-ci se situe souvent entre 45 et 55 degrés Celsius, selon le mélange d"enzymes spécifique. Le système maintient la purée à cette température pendant la durée requise. Une fois le temps de maintien terminé et le rendement maximisé, le système PLC automatisé fait avancer le moût vers la phase de pasteurisation tubulaire, où une chaleur élevée désactive les enzymes en toute sécurité pour arrêter le processus biochimique.
Pour les décideurs des établissements, l’intégration d’une nouvelle étape enzymatique doit être justifiée par un retour sur investissement clair et rapide. Le calcul consiste à comparer les dépenses opérationnelles continues liées à l"achat d"enzymes commerciales aux revenus bruts générés par le rendement du produit nouvellement accru.
Pour les processeurs à gros volume, les calculs financiers sont incroyablement favorables. Une augmentation standard de 10 à 20 pour cent du jus commercialisable compense facilement le coût des catalyseurs biologiques. Dans un scénario typique de haute capacité traitant plusieurs tonnes par heure, la période de récupération rapide de l’investissement initial en équipement et des coûts continus des enzymes est souvent réalisée dès la toute première saison de traitement. Cela fait de la transition d’une extraction purement mécanique à une extraction biochimiquement assistée une mise à niveau des installations hautement logique et rentable.
Les bénéfices financiers de la macération enzymatique vont bien au-delà du simple volume de jus vendu. Ils se traduisent également par des économies opérationnelles massives. Étant donné que les enzymes décomposent la pectine et réduisent la viscosité de la purée, l’équipement de transformation nécessite nettement moins d’énergie électrique pour fonctionner. Une purée plus fine nécessite beaucoup moins de couple de la part des décanteurs et moins de pression hydraulique des presses à bande industrielles.
De plus, cette contrainte mécanique réduite se traduit directement par une durée de vie prolongée des composants critiques des machines. L"usure quotidienne des pompes volumétriques, des courroies de presse et des membranes d"ultrafiltration coûteuses est considérablement réduite. Au fil du temps, cela réduit les coûts de maintenance de routine, minimise les temps d"arrêt imprévus des installations et prolonge le cycle de vie global de l"amortissement du capital de l"équipement de traitement de l"usine.
Intégrer une phase de traitement enzymatique ne nécessite pas nécessairement de construire une toute nouvelle installation de toutes pièces. Cependant, cela nécessite des machines spécifiques et spécialement conçues. Les composants principaux comprennent des réservoirs d"enzymation dédiés équipés d"agitateurs spécialisés à faible cisaillement. Ces agitateurs mélangent délicatement la purée sans l"oxyder ni endommager davantage la structure cellulaire.
De plus, des stations de dosage en ligne précises sont obligatoires pour introduire les enzymes avec précision dans le flux de produits. Les échangeurs de chaleur tubulaires ou à surface raclée sont également des éléments matériels critiques. Ils assurent la régulation rapide et uniforme de la température nécessaire pour amener le moût dans la fenêtre d"activité enzymatique optimale avant qu"il n"entre dans les cuves de rétention. Cela garantit que les catalyseurs biologiques fonctionnent à leur apogée absolue.
La sélection du bon équipement nécessite un partenariat avec un fournisseur de machines qui comprend parfaitement à la fois l’ingénierie mécanique et les paramètres complexes du traitement biochimique. Tous les fournisseurs d’équipements standards ne possèdent pas cette expertise industrielle nuancée.
Les gestionnaires d"installations doivent rechercher activement des solutions personnalisées plutôt que des articles de catalogue disponibles dans le commerce. Le bon partenaire de fabrication analysera l"empreinte spécifique de votre usine, les besoins en capacité allant de 1 à 20 tonnes par heure et les types de matières premières. Ils concevront un système de rétention et de dosage enzymatique qui s’intègre parfaitement à votre architecture existante, avec une compatibilité de nettoyage CIP automatisé. Cela garantit une transition opérationnelle en douceur et des améliorations de rendement immédiates et mesurables dès le premier jour.
L’étape enzymatique est bien plus qu’une simple addition chimique. Il s’agit d’une mise à niveau technique fondamentale pour l’efficacité, la qualité et la rentabilité de toute installation de traitement moderne. En démantelant biochimiquement les structures végétales rigides, il maximise efficacement le rendement liquide, améliore la clarté du produit final et rationalise les opérations mécaniques lourdes.
À une époque où l’optimisation des ressources et la durabilité sont essentielles à la survie sur le marché des boissons, compter uniquement sur l’extraction mécanique laisse de l’argent précieux sur la table. L"optimisation biochimique n"est plus une option. C’est une stricte nécessité concurrentielle.
Nous encourageons fortement les responsables de production à évaluer dès aujourd’hui leurs taux d’extraction actuels. Améliorez vos opérations avec des systèmes automatisés avancés équipés de technologies de dosage et de maintien enzymatiques de pointe. Pour explorer des solutions conçues sur mesure adaptées à vos gammes de fruits ou de légumes spécifiques, découvrez les équipements hautes performances disponibles chez YGT Machinery et assurez-vous d'extraire chaque goutte de valeur de votre récolte.
Les pectinases sont les plus courantes, utilisées principalement pour décomposer la pectine et libérer le jus emprisonné dans la matrice végétale. Les cellulases et les hémicellulases sont également fréquemment déployées pour briser les parois cellulaires fibreuses des tissus du fruit. De plus, les amylases sont utilisées pour décomposer les amidons, ce qui est particulièrement important lors du traitement de fruits non mûrs comme les pommes en début de saison afin d"éviter un voile d"amidon dans la boisson finale.
Non. Les enzymes de transformation sont des protéines naturelles qui sont totalement sûres, hautement réglementées et approuvées pour la production alimentaire mondiale. Ils sont très spécifiques dans leur action biochimique, ciblant par exemple uniquement les molécules de pectine. Ils sont définitivement désactivés par la chaleur pendant la phase de pasteurisation standard plus tard dans la chaîne de traitement. Cela garantit qu’ils ne modifient pas le goût final, l’arôme ou le profil de sécurité du jus ou de la purée.
La durée exacte dépend fortement du type de fruit traité, du mélange d"enzymes spécifique utilisé et de la température de la purée. Généralement, le temps de maintien varie de trente minutes à deux heures. Les lignes automatisées optimisent cette durée en maintenant un environnement thermique parfait pour accélérer le temps de réaction biochimique de manière sûre et efficace.
Oui, mais leur application est hautement stratégique en fonction du produit final souhaité. Lors de la transformation des tomates, la pectine méthylestérase et la polygalacturonase d"origine naturelle peuvent altérer la viscosité. Si une pâte épaisse est requise pour les processus Hot Break, ces enzymes sont rapidement désactivées à haute température. Si un jus de tomate ou un sérum plus fluide est souhaité pour les processus Cold Break, des enzymes naturelles peuvent être autorisées à agir, ou des enzymes commerciales peuvent être ajoutées pour augmenter intentionnellement le rendement liquide.
Pas nécessairement. Une étape enzymatique peut très souvent être intégrée dans une installation existante. Cela nécessite généralement l"ajout stratégique d"un système de dosage en ligne, d"un réservoir d"enzymation dédié avec un contrôle précis de la température et des ajustements mineurs de la tuyauterie pour acheminer le moût broyé à travers cette nouvelle étape biochimique avant qu"il n"atteigne la presse mécanique ou la centrifugeuse décanteuse.
Bien que la température exacte dépende de la souche d"enzyme commerciale spécifique utilisée, la plupart des pectinases industrielles atteignent un pic d"activité entre 45 et 55 degrés Celsius. Le maintien de cette fenêtre de température précise à l’aide d’échangeurs de chaleur tubulaires automatisés garantit un rendement d’extraction maximal sans risquer la dénaturation des protéines due à une chaleur excessive.
Non. Le traitement enzymatique est une étape préparatoire puissante conçue pour fonctionner en synergie avec l’extraction mécanique, et non pour la remplacer. Les enzymes décomposent la structure cellulaire et liquéfient la purée, ce qui permet aux presses mécaniques ou aux décanteurs ultérieurs d"extraire beaucoup plus de liquide en utilisant beaucoup moins de force physique et d"énergie.


