

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-12 origine:Propulsé


Conserver les aliments emballés sans abîmer le contenant constitue un énorme casse-tête opérationnel pour les fabricants modernes. Vous devez assurer la sécurité microbiologique. Dans le même temps, le maintien de l’attrait en rayon nécessite un traitement thermique précis. La stérilisation après emballage résout précisément ce dilemme. Il prolonge la durée de conservation en toute sécurité sans exposer les matériaux d"emballage délicats à des contraintes environnementales sévères.
Dans le paysage actuel de la sécurité alimentaire, le stérilisateur à bain-marie est devenu la solution standard de l'industrie pour traiter efficacement les produits emballés. En utilisant le transfert thermique immergé, cet équipement garantit une réduction constante des agents pathogènes tout en protégeant l'intégrité structurelle des conteneurs. Ce guide complet explore la science sous-jacente, les avantages opérationnels et les applications spécifiques du traitement thermique immergé d'un point de vue technique pratique.
Un stérilisateur à bain-marie est une machine industrielle spécialisée conçue pour appliquer un traitement thermique de haute précision aux produits alimentaires et boissons scellés. Contrairement aux systèmes de cornue traditionnels qui projettent des aliments peu acides avec de la vapeur à haute pression, cet équipement repose sur de l"eau chaude fonctionnant à la pression atmosphérique. Fonctionnant généralement entre 75°C et 100°C, le mécanisme fondamental consiste à immerger complètement les marchandises emballées dans un milieu liquide chauffé. Cet environnement technique détruit les micro-organismes d’altération et les enzymes actives sans compromettre les scellés des emballages.
En tant qu"ingénieur parcourant les installations, vous remarquerez que le fonctionnement suit un cycle thermique triphasé méticuleusement contrôlé.
La phase de chauffage commence lorsque les produits emballés entrent dans la chambre de stérilisation. Ils voyagent via des bandes transporteuses automatisées en acier inoxydable SUS304 et sont complètement immergés dans de l"eau préchauffée. L’eau possédant une capacité thermique spécifique remarquablement élevée, elle transfère rapidement l’énergie thermique sur toute la surface du produit. Cela déclenche une augmentation uniforme de la température interne.
Pendant la phase de maintien, la température centrale des aliments emballés atteint le niveau de pasteurisation cible. Les contrôleurs logiques programmables avancés verrouillent cette température exacte pendant une durée prédéterminée. Nous voyons généralement des machines de premier plan maintenir une précision de température à ±0,5°C. Cette surveillance précise garantit que les aliments atteignent la stérilité commerciale sans franchir le seuil de surcuisson.
Immédiatement après la période de maintien se déroule la phase de refroidissement. La température de l"eau est systématiquement et progressivement abaissée. Ce refroidissement contrôlé arrête instantanément le processus de cuisson interne. En évitant une courbe de chaleur persistante, le produit conserve son croustillant et son profil de saveur souhaités.
Atteindre une durée de conservation prolongée et stable nécessite des protocoles de contrôle des agents pathogènes infaillibles. C’est précisément là que l’intégration d’une machine de post-stérilisation devient un atout indispensable pour les lignes de production à grande échelle. Pour apprécier pleinement sa valeur commerciale, les directeurs d’usine doivent faire la distinction entre les méthodes traditionnelles de pré-emballage et l’approche de post-emballage terminal.
La stérilisation avant emballage consiste à traiter le produit alimentaire en vrac, à le refroidir rapidement, puis à le sceller dans des conteneurs dans une salle blanche aseptique. Bien que techniquement efficace dans des conditions parfaites, cette méthode comporte une vulnérabilité persistante. Si l’environnement de la salle blanche subit une brèche, même microscopique, les aliments peuvent facilement être recontaminés pendant la brève fenêtre du processus de remplissage.
La stérilisation terminale élimine complètement cet angle mort opérationnel. Le produit cru ou partiellement cuit est déposé directement dans son emballage final et hermétiquement fermé. Ce n’est qu’une fois le conteneur complètement fermé que l’ensemble de l’unité subit un traitement thermique. En stérilisant le produit après scellage, les fabricants éradiquent tous les micro-organismes introduits lors des étapes de pompage et de remplissage. Cette barrière de sécurité protège à la fois les consommateurs et la réputation de la marque contre la dévastation financière des rappels de produits.
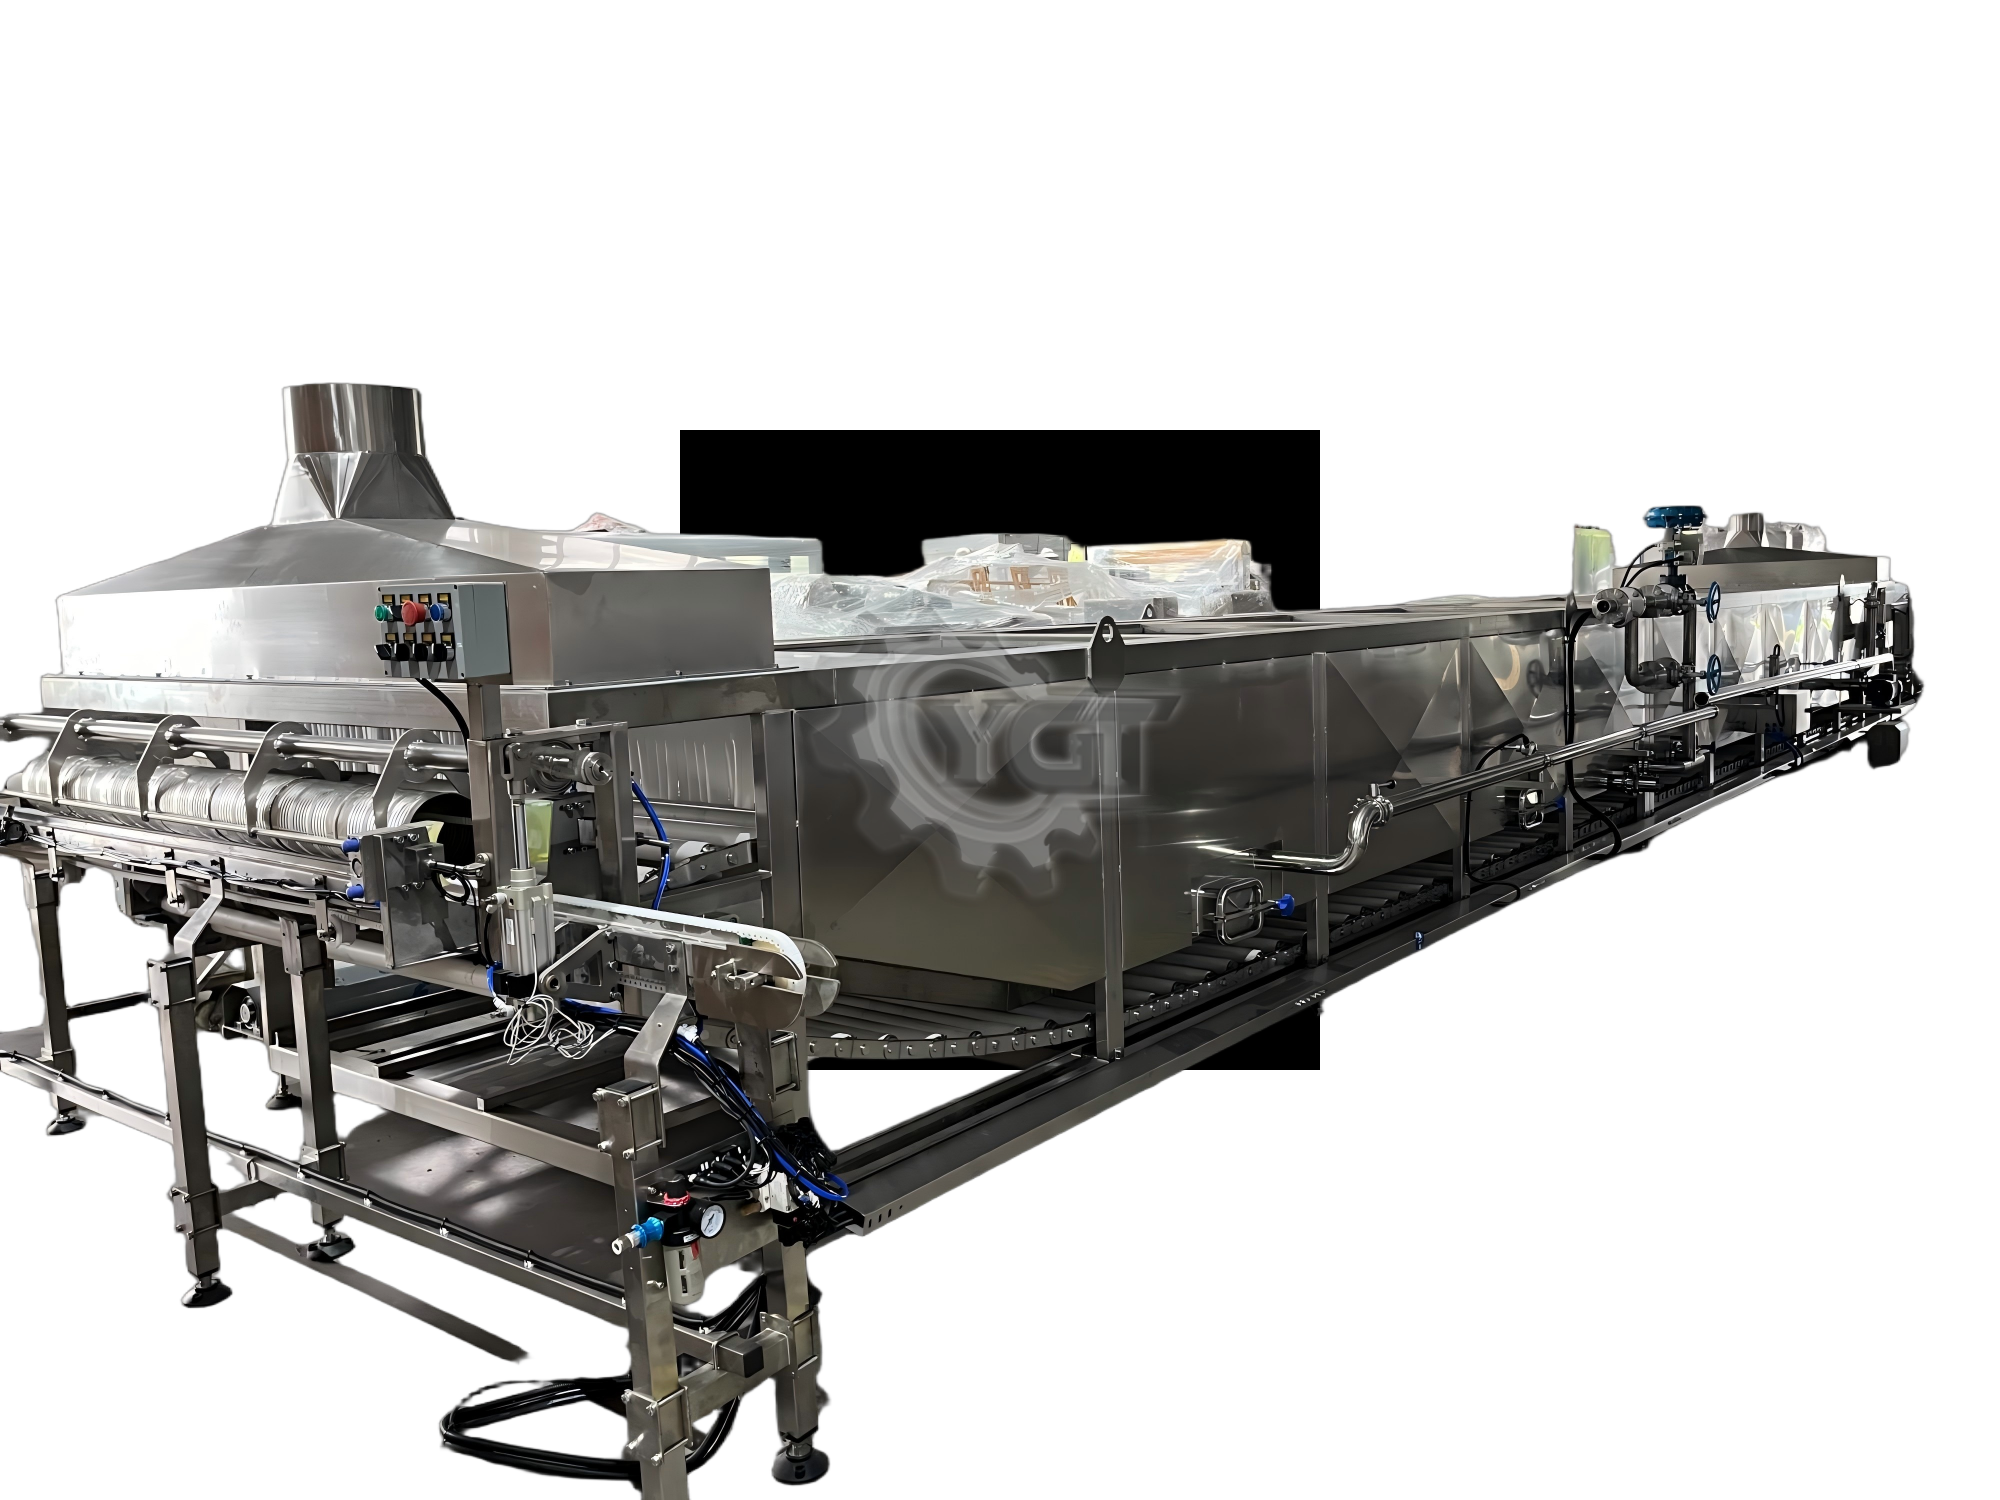
La mise en œuvre de la bonne méthode de traitement thermique nécessite un équilibre entre la destruction des agents pathogènes et la préservation des emballages. L’environnement liquide immergé offre des avantages physiques et thermodynamiques distincts, particulièrement adaptés au traitement de marchandises scellées.
L"eau agit comme un conducteur thermique exceptionnellement efficace. Il transfère nettement mieux la chaleur que l’air ou les mélanges vapeur-air. Lorsque les emballages sont entièrement immergés, le liquide enveloppe entièrement le récipient. Il s"adapte à toutes les courbes et crevasses. Ce contact continu garantit l’absence de points froids à l’intérieur de la chambre. Par conséquent, le produit situé au centre même de l’emballage atteint exactement la même température létale que le produit situé près de la surface.
Au-delà du contrôle de la température, la gestion de la pression interne de l’emballage constitue un obstacle technique majeur. À mesure que les aliments se réchauffent, l"air résiduel et l"humidité à l"intérieur de l"emballage scellé se dilatent. Dans un environnement de vapeur standard, cette expansion interne fait gonfler ou éclater violemment les emballages flexibles au niveau des coutures. Cependant, l’eau assure une flottabilité naturelle et exerce une pression hydrostatique continue contre l’extérieur de l’emballage. Cette force externe environnante neutralise efficacement l’accumulation de pression interne. Il maintient l’intégrité structurelle des conteneurs délicats et évite les défaillances coûteuses des joints.
L’injection directe de vapeur soumet souvent les produits à des pics de température sévères. Cela conduit à des brûlures localisées ou à une surcuisson près des parois du récipient. À l’inverse, un stérilisateur à eau chaude applique l’énergie thermique de manière beaucoup plus douce. Le transfert constant de chaleur empêche la dégradation rapide des ingrédients sensibles à la chaleur. En évitant les chocs thermiques sévères, cette méthode préserve le goût original, la couleur vibrante et la valeur nutritionnelle vitale des aliments.
Tous les matériaux d’emballage ne réagissent pas bien aux contraintes thermiques ou aux changements de pression. Heureusement, les propriétés physiques uniques d’un environnement de bain liquide le rendent hautement compatible avec les formats modernes conviviaux.
Les emballages flexibles tels que les sachets multicouches et les sacs scellés sous vide sont notoirement vulnérables aux déchirures des coutures. La pression hydrostatique fournie par une immersion complète agit comme un système de support physique pour ces polymères. Parce que la pression externe de l"eau équilibre la pression interne de la vapeur, les bords délicats thermosoudés restent complètement intacts.
Le verre est très sensible aux chocs thermiques. Un changement brusque de température peut provoquer l’éclatement complet du matériau rigide. Cela entraîne des pertes de produits catastrophiques et des éclats de verre dangereux sur la chaîne de production. Un système de bain-marie atténue ce risque grâce à des phases de chauffage et de refroidissement progressives. En augmentant et en abaissant doucement la température du liquide, l"intégrité structurelle des bocaux est préservée tout au long du cycle.
Les plastiques rigides et semi-rigides comme le polypropylène ou le polyéthylène téréphtalate peuvent se déformer ou se déformer de façon permanente s"ils sont soumis à une répartition inégale de la chaleur. Le chauffage uniforme d"un bain-marie évite une fusion localisée. Il maintient les chaînes polymères structurellement saines.
La plage de température de fonctionnement de cette machine la rend particulièrement adaptée aux denrées périssables nécessitant une pasteurisation pour éliminer les bactéries végétatives.
Aliments très acides : Les aliments dont le pH naturellement bas est inférieur à 4,6 sont intrinsèquement résistants à la croissance de spores dangereuses résistantes à la chaleur. Par conséquent, ils ne nécessitent pas de traitement aux températures extrêmes rencontrées dans les cornues sous pression. Les produits comme les légumes marinés, les sauces à base de tomates, les confitures de fruits et les condiments sont parfaitement adaptés à la température de l'eau bouillante.
Boissons : les produits liquides nécessitent un chauffage très uniforme pour éviter la dégradation de la saveur et la séparation des ingrédients. Les jus de fruits, les thés glacés et les boissons fonctionnelles bénéficient grandement de la douce courbe thermique de l’immersion dans l’eau. Ce processus prolonge la durée de conservation de la boisson sans créer de profil gustatif oxydé ou artificiel.
Repas prêts à manger : le secteur des plats cuisinés en croissance rapide s'appuie fortement sur cette technologie. Les viandes transformées, les saucisses et les plats sous vide emballés sous vide utilisent cet équipement. Il élimine les agents pathogènes végétatifs tout en conservant la teneur exacte en humidité et la tendreté attendues par les consommateurs modernes.
L’analyse des développements récents dans le secteur de l’alimentation et des boissons révèle une nette évolution vers des produits clean label et peu transformés. Les consommateurs scrutent de plus en plus les listes d’ingrédients. Cela pousse les fabricants à éliminer les conservateurs artificiels. Par conséquent, les méthodes de conservation physique comme le traitement thermique ont occupé le devant de la scène. Le principal défi technique consiste à atteindre la stérilité commerciale sans dégrader le profil aromatique naturel.
Les rapports de l"industrie indiquent une préférence croissante pour la submersion et les courbes thermiques douces plutôt que pour l"autoclave agressif à haute température. Cette tendance favorise fortement la technologie du bain-marie. Son transfert de chaleur progressif répond parfaitement à la demande d’aliments emballés de haute qualité et au goût frais. De plus, les équipements modernes intègrent des capacités de recyclage de l’eau en boucle fermée et des échangeurs de chaleur à haut rendement. Au lieu de chauffer constamment l’eau douce, le système filtre et fait recirculer l’eau du bain existante. Cette gestion thermique intelligente réduit considérablement la consommation d’énergie globale et s’aligne sur les objectifs stricts de durabilité de l’usine.
Lors de la configuration d"une nouvelle ligne de production, les directeurs d"usine doivent peser les avantages de l"immersion complète par rapport aux méthodes alternatives de traitement thermique. Comprendre les distinctions techniques est crucial pour optimiser la production.
La principale alternative à l’immersion totale est la technologie de pulvérisation. Bien que les deux méthodes utilisent de l’eau chaude comme fluide thermique, leurs mécanismes d’application et leurs effets physiques sur l’emballage diffèrent considérablement.
| Caractéristique | Stérilisation au bain-marie | Stérilisation par pulvérisation |
|---|---|---|
| Méthode de candidature | Immersion complète du produit dans un réservoir d"eau chauffée. | L"eau chaude est atomisée et pulvérisée via des buses aériennes et latérales. |
| Idéal pour | Pochettes souples, sacs sous vide et produits lourds nécessitant une flottabilité. | Récipients rigides, bocaux en verre et boîtes de conserve qui n"ont pas besoin de support physique. |
| Équilibrage de pression | Une pression hydrostatique naturelle élevée soutient physiquement les coutures de l’emballage. | S"appuie fortement sur les contrôles de surpression de la chambre interne utilisant de l"air comprimé. |
| Efficacité de refroidissement | Refroidissement progressif et très uniforme qui protège des chocs thermiques. | Capacités de refroidissement rapides, idéales pour arrêter rapidement le processus de cuisson. |
Un bain-marie est généralement le meilleur choix pour les emballages flexibles qui s’appuient sur la flottabilité naturelle de l’eau pour éviter toute déformation. À l’inverse, si votre ligne de production traite strictement des conteneurs rigides qui ne nécessitent pas de support de pression externe, l’intégration d’un stérilisateur par pulvérisation peut offrir des temps de cycle globaux plus rapides. L'évaluation des limites physiques de votre matériau d'emballage spécifique est la première étape obligatoire de la sélection de l'équipement.
Investir dans des équipements de traitement thermique industriel représente une dépense en capital importante. Pour garantir le succès opérationnel à long terme, les ingénieurs d’usine doivent évaluer rigoureusement plusieurs paramètres techniques avant l’achat.
Tout d’abord, analysez votre capacité de production quotidienne et votre flux de travail. Pour les opérations de petite à moyenne échelle, une machine de type batch offre la flexibilité nécessaire pour différents profils thermiques. Pour la fabrication de gros volumes, un système de tunnel continu automatisé doté d’une régulation continue de la vitesse est strictement nécessaire pour maintenir le débit sans provoquer de goulots d’étranglement en amont.
Ensuite, évaluez le matériel et les systèmes de contrôle de l’équipement. Les machines de qualité industrielle doivent être construites en acier inoxydable SUS304 ou 316L pour résister à la corrosion dans les environnements humides. Recherchez des contrôleurs logiques programmables avancés et des capteurs de température multipoints très sensibles. La capacité à maintenir des écarts de température à ±0,5°C est essentielle. Cette précision évite la surcuisson des ingrédients sensibles tout en garantissant absolument la létalité microbienne.
Enfin, évaluez l’empreinte physique et les exigences en matière de services publics des installations. Assurez-vous que votre usine dispose d"un approvisionnement constant en vapeur et d"une infrastructure d"eau adéquate pour répondre aux demandes de l"équipement. La sélection des bonnes machines améliore considérablement les protocoles de sécurité des produits et offre un fort retour sur investissement grâce à une réduction de la détérioration.
En équilibrant parfaitement les températures pendant le cycle de chauffage, la stérilisation au bain-marie s’avère être une méthode hautement sûre et efficace. Il traite les produits scellés de manière uniforme et élimine les graves déséquilibres de pression associés à des traitements thermiques plus sévères. Les fabricants d’aliments et de boissons qui cherchent à élever leurs normes opérationnelles devraient dès aujourd’hui envisager de moderniser leurs processus de post-stérilisation.
Si vous êtes prêt à améliorer la sécurité des produits, à prolonger la durée de conservation de manière fiable et à garantir la meilleure qualité possible à vos consommateurs, il est primordial de choisir le bon équipement. Nous vous recommandons fortement d"explorer les solutions avancées de traitement thermique disponibles sur https://www.ygtmachinery.com pour trouver les machines parfaites adaptées à votre emballage spécifique et à vos besoins de production quotidiens.
Un stérilisateur à bain-marie fonctionne généralement à pression atmosphérique, atteignant des températures maximales d"environ 100°C. Cela le rend idéal pour traiter des aliments très acides et pasteuriser des boissons. En revanche, une cornue fonctionne sous haute pression pour atteindre des températures bien supérieures à 121°C. Cette chaleur extrême est strictement nécessaire pour traiter en toute sécurité des aliments peu acides comme les viandes en conserve et les légumes non marinés afin de détruire les dangereuses spores du botulisme.
La température optimale dépend entièrement du produit alimentaire spécifique et de son pathogène cible. Cependant, la plupart des systèmes de bain-marie industriels fonctionnent efficacement entre 75°C et 100°C à pression atmosphérique. Un contrôle précis de la température dans cette plage garantit une létalité microbienne maximale tout en préservant la texture naturelle et la valeur nutritionnelle des aliments.
Cette pratique est fortement déconseillée. Les aliments doivent être décongelés ou ramenés à température ambiante avant d"entrer dans le stérilisateur. L’introduction d’articles surgelés fait baisser considérablement la température ambiante de l’eau. Cette perturbation thermique modifie le temps de maintien requis et compromet gravement la sécurité alimentaire globale.
La durée varie considérablement en fonction de plusieurs facteurs physiques. La densité du produit, la taille de l"emballage et la température à cœur cible influencent toutes la durée du cycle. En fonction de ces variables, un cycle thermique complet peut aller de 15 minutes pour les petits sachets de boissons liquides à plus d"une heure pour les repas denses prêts à manger.
Non, vous ne pouvez pas traiter en toute sécurité des aliments peu acides dans un bain-marie standard. Les aliments peu acides nécessitent des températures d’au moins 121°C pour éliminer les spores résistantes à la chaleur. Parce qu"un bain-marie fonctionne à pression atmosphérique, l"eau bout à 100°C et ne peut pas atteindre les températures létales requises pour ces produits spécifiques.
Si les produits sont étiquetés avant la stérilisation, ils doivent utiliser des étiquettes imperméables spécialisées et des adhésifs de qualité marine conçus pour résister à une chaleur et à une humidité soutenues. Pour éviter complètement cette complication logistique, la plupart des fabricants choisissent d"appliquer les étiquettes une fois que les produits sortent de la section de refroidissement et ont été entièrement séchés par des souffleurs d"air à grande vitesse.


