

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-07 origine:Propulsé


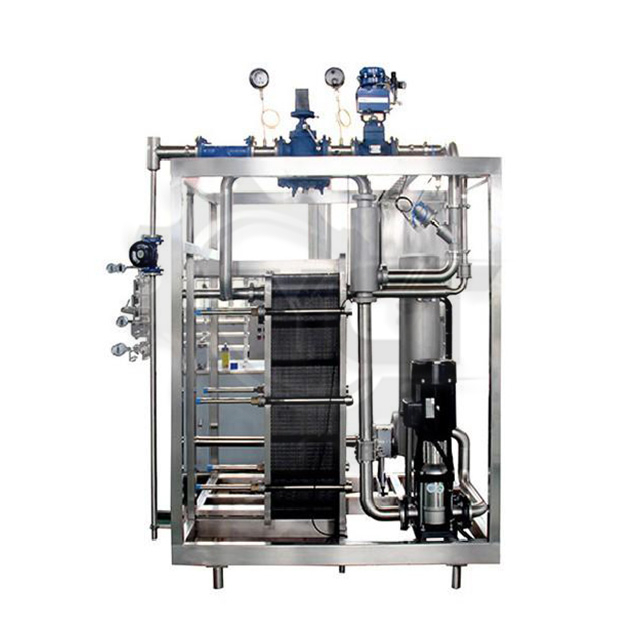
La mise à l’échelle de la production de boissons liquides ou de produits laitiers pose un défi opérationnel complexe pour les installations modernes. Vous devez strictement équilibrer la sécurité microbienne pour garantir une durée de conservation viable tout en préservant les profils sensoriels délicats comme la saveur, la couleur et la sensation en bouche. Les systèmes HTST (High-Temperature Short-Time) servent de base opérationnelle pour résoudre ce problème. Communément appelées pasteurisateur flash , ces solutions à flux continu sont conçues spécifiquement pour une dynamique des fluides précise. L’utilisation d’une méthode thermique incorrecte entraîne facilement des lots gâchés, des arômes endommagés ou de graves risques de détérioration. Ce guide fournit aux responsables de production et aux acheteurs techniques une matrice claire et factuelle des produits compatibles. Nous soulignerons les limitations spécifiques du système ainsi que les critères d’approvisionnement essentiels. Vous déterminerez rapidement si cette technologie de chauffage répond exactement aux exigences de votre ligne de traitement.
La sélection du mauvais processus thermique entraîne de graves problèmes commerciaux. Une chaleur excessive entraîne un traitement excessif. Vous gâchez les saveurs cuites, détruisez les nutriments essentiels et gaspillez une énergie précieuse. A l’inverse, un chauffage insuffisant entraîne un sous-traitement dangereux. Cette erreur spécifique entraîne une détérioration rapide des produits, une sécurité compromise des consommateurs et des rappels de produits extrêmement coûteux.
Vous devez différencier les unités HTST de la catégorie plus large des systèmes de pasteurisateur et de stérilisateur . De nombreux systèmes traditionnels reposent sur un chauffage statique par lots ou sur des bains thermaux post-emballage. Les unités HTST fonctionnent strictement selon les principes de flux continu. Ils poussent le liquide à travers un circuit sous pression hautement contrôlé pour obtenir des pics de température rapides et un refroidissement immédiat.
Pour obtenir un succès de base en utilisant cette technologie, votre produit doit répondre à trois critères opérationnels :
Cet équipement traite de manière transparente des profils de fluides spécifiques. Nous classons ces produits hautement compatibles par application industrielle et viscosité comportementale.
Le lait liquide représente la norme absolue en matière d"application HTST à l"échelle mondiale. Les cadres réglementaires standards exigent généralement de chauffer le lait cru à 72°C (161°F) pendant exactement 15 secondes. Cette courte durée détruit efficacement les agents pathogènes nocifs tout en conservant le profil de saveur fraîche et naturelle.
L'intégration de ces unités thermiques nécessite un alignement minutieux des installations. Vous devez les connecter correctement aux équipements de transformation laitière plus larges . Les compagnons essentiels en amont et en aval comprennent les écrémeuses centrifuges, les homogénéisateurs en ligne haute pression et les unités automatisées de standardisation des graisses. Le pasteurisateur agit comme la plaque tournante centrale reliant ces composants ensemble.
Vous devez également respecter des lignes de base strictes en matière de conformité réglementaire. Par exemple, les installations opérant aux États-Unis doivent répondre aux exigences de la FDA Pasteurized Milk Ordinance (PMO). Ces règles rigides dictent des longueurs exactes de tubes de maintien, des configurations obligatoires de vannes de dérivation de débit et des dispositifs d"enregistrement de température inviolables pour garantir la sécurité publique.
Les brasseries s"appuient fortement sur les unités de pasteurisation (UP) pour mesurer l"impact thermique. Le traitement en flux continu applique ces PU spécifiques beaucoup plus efficacement que le chauffage de produits déjà emballés. Le contrôle précis permet aux brasseurs d’atteindre des objectifs précis de stabilisation biologique.
Le principal avantage réside dans l’arrêt de l’activité des levures et des bactéries indésirables. Cette stabilisation protège parfaitement la durée de conservation sur les vastes réseaux de distribution. Surtout, il évite complètement la lourde charge thermique inhérente à la pasteurisation traditionnelle en tunnel. Une chaleur excessive dégrade rapidement les arômes délicats du houblon, altère la couleur de la bière et crée des arômes indésirables d’oxydation de carton.
Les jus clairs comme la pomme, le raisin ou la canneberge répondent exceptionnellement bien à ce processus. Les liquides légèrement troubles s"écoulent également efficacement à travers les échangeurs de chaleur standard. L"absence de pâte lourde permet un transfert thermique rapide.
Les exigences de température varient considérablement en fonction de l"acidité du produit. Les boissons très acides inhibent naturellement la croissance bactérienne. Ils nécessitent des températures de pasteurisation beaucoup plus basses pour atteindre une stabilité commerciale. Les boissons peu acides nécessitent une intervention thermique nettement plus élevée pour empêcher une prolifération bactérienne agressive.
Les bases liquides à base de plantes, telles que l"avoine, l"amande et le soja, nécessitent souvent une pasteurisation avant la formulation du produit final. Le traitement précoce de la base végétale brute stabilise l’émulsion sensible. Il empêche également une fermentation prématurée et indésirable avant d’ajouter des arômes, des gommes ou des édulcorants.
| Catégorie de produit | Température cible typique | Temps de maintien approximatif | Objectif de conservation primaire |
|---|---|---|---|
| Lait liquide (standard) | 72°C (161°F) | 15 secondes | Élimination des agents pathogènes |
| Bière artisanale | 71°C (160°F) | 15 à 20 secondes | Désactivation de la levure |
| Jus clair à haute teneur en acide | 85°C (185°F) | 15 à 30 secondes | Désactivation des enzymes |
| Lait d"avoine à base de plantes | 90°C (194°F) | 30 secondes | Stabilisation de l"émulsion |
Comprendre où la technologie échoue permet d"élaborer des stratégies de production hautement fiables. Certaines dynamiques des fluides brisent complètement le modèle d’écoulement continu. La reconnaissance de ces limites strictes évite des dommages catastrophiques aux équipements.
Les liquides contenant de la pulpe lourde, des morceaux de fruits ou de grosses particules présentent d"énormes risques opérationnels. Ils provoquent facilement de graves « brûlures » à l’intérieur des échangeurs de chaleur à plaques standard. Les protéines et les sucres naturels cuisent sur les surfaces métalliques chaudes.
Cet encrassement bloque rapidement les canaux d"écoulement et réduit considérablement l"efficacité du transfert thermique. Si vous traitez du jus d"orange épais et pulpeux, des tomates en dés ou des soupes en morceaux, vous avez besoin d"alternatives robustes. Les échangeurs de chaleur tubulaires ou les systèmes thermiques à surface balayée traitent beaucoup mieux ces solides lourds. Ils évitent les blocages en utilisant des canaux plus larges et des mécanismes de grattage physiques.
Les systèmes à débit continu luttent contre la viscosité extrême des liquides. Le pompage de sirops lourds, de miel ou de purées de fruits denses crée des chutes de pression intenses à travers les paquets d"assiettes. Les pompes doivent travailler dangereusement dur pour maintenir le débit.
Cette immense résistance physique conduit directement à une répartition inégale de la chaleur. Le fluide se déplaçant près des parois des plaques se déplace plus lentement et brûle. Pendant ce temps, le fluide qui coule vers le centre reste dangereusement sous-traité. Vous perdez toute prévisibilité thermique.
Vous devez définir clairement la différence opérationnelle entre la durée de conservation prolongée (ESL) et la véritable stérilité ambiante. Les produits ESL nécessitent toujours une logistique continue sous la chaîne du froid. La pasteurisation prolonge la durée de vie au réfrigérateur, mais le produit se gâtera quand même s"il est laissé au chaud.
Si vous souhaitez qu’un produit reste en toute sécurité sur les étagères d’un supermarché à température ambiante pendant des mois, le HTST n’est pas à la hauteur. Un stérilisateur UHT (Ultra Haute Température) robuste associé à un emballage aseptique représente l'alternative obligatoire. Cette association robuste stabilise en toute sécurité les produits laitiers ambiants et les produits peu acides en utilisant une chaleur extrême (plus de 135 °C) pour atteindre une stérilité commerciale totale.
Traduire ces limitations techniques en résultats commerciaux mesurables guide des dépenses d’investissement intelligentes. Vous devez évaluer le système en fonction de son échelle, de ses coûts d"exploitation et de la qualité du produit final.
La comparaison d"un skid HTST avec des pasteurisateurs à tunnel massifs révèle d"énormes économies d"espace dans les installations. Le skid compact n’occupe qu’une fraction de l’empreinte physique de l’usine. Vous libérez une superficie précieuse en mètres carrés pour les lignes de conditionnement ou le stockage des matières premières.
Vous pouvez également faire évoluer ces systèmes de flux facilement. Les plages de capacité vont de quelques gallons par minute seulement pour les opérations en boutique à des centaines de litres par minute pour les usines commerciales de grande envergure. Vous devez simplement faire correspondre le débit de sortie du pasteurisateur directement à votre vitesse de remplissage en aval pour éviter les goulots d"étranglement de production.
Ces unités utilisent une technologie de chauffage régénératif très efficace. Le liquide pasteurisé chaud préchauffe le liquide brut froid entrant directement à travers les fines plaques de l"échangeur de chaleur. Ils échangent simplement les températures pendant le transport.
Cet échange thermique intelligent réduit simultanément la demande énergétique de la chaudière et du refroidisseur. De nombreux systèmes modernes atteignent jusqu"à 90 % de régénération thermique. Sur une fenêtre de production standard de 3 à 5 ans, vous réalisez des économies substantielles par rapport au traitement par lots gourmand en énergie. Vous réduisez considérablement vos dépenses opérationnelles mensuelles.
La durée exacte d’exposition à la chaleur est directement liée à la préservation sensorielle. Un chauffage bref et hautement contrôlé conserve une fraîcheur absolue et maximise la rétention des couleurs éclatantes. Les clients remarquent immédiatement l’aspect lumineux et naturel.
Il protège également la viabilité des nutriments essentiels. Vous livrez une boisson totalement sûre sur le plan microbiologique sans compromettre les vitamines naturelles, les protéines délicates ou l’intégrité structurelle. Vous évitez les saveurs « cuites » ou caramélisées courantes dans les alternatives fortement transformées.
L"installation d"un skid thermique nécessite une planification complète des installations. Vous ne pouvez pas simplement laisser tomber la machine sur le sol et commencer à pomper. Des conditions d’infrastructure spécifiques garantissent le succès opérationnel.
Vous devez intégrer des protocoles automatisés de nettoyage sur place (CIP). Le nettoyage manuel reste physiquement impossible pour les réseaux de plaques internes complexes. Vous ne pouvez pas démonter des centaines d’assiettes quotidiennement.
Le CIP automatisé évite toute contamination biologique croisée dangereuse. Le système rince les conduites à l"aide de soude caustique, d"acide nitrique et d"eau stérile à grande vitesse. Ce nettoyage automatisé est particulièrement vrai dans les installations multi-produits qui passent rapidement entre les productions de produits laitiers et de jus. Un cycle de nettoyage raté ruine instantanément le lot suivant.
Le processus de chauffage ne représente que la moitié de l’équation de sécurité. La pasteurisation flash ne s"avère efficace que si elle est suivie de près par des machines de remplissage ultra-propres ou véritablement aseptiques.
Tout risque de contamination introduit après le chauffage annule instantanément la totalité de votre investissement en équipement. Vos canalisations en aval, vannes de dérivation, réservoirs anti-bélier et têtes de remplissage doivent rester complètement stériles. L’exposition du liquide refroidi et pasteurisé à des bactéries en suspension dans l’air avant le bouchage ruine immédiatement la durée de conservation.
Ces systèmes thermiques nécessitent de solides mises à niveau préalables des installations avant l"installation. Vous devez fournir de l"eau réfrigérée ou du glycol très fiable pour refroidir rapidement le liquide après chauffage. Un refroidissement lent endommage la saveur.
De plus, l’installation nécessite une capacité de chaudière à vapeur suffisante pour la section de chauffage primaire. Vous aurez également besoin d’air comprimé industriel propre pour faire fonctionner les vannes de dérivation de débit automatisées et les systèmes de pompes pneumatiques en toute sécurité. Assurez-vous que votre réseau électrique gère ces charges de pointe simultanées.
Si votre produit cible est un liquide pompable, présente une viscosité faible à moyenne et nécessite une durée de conservation prolongée sous la chaîne du froid, cette technologie est probablement votre bon choix opérationnel. Il garantit une stricte sécurité microbienne ainsi qu’une fidélité sensorielle extrêmement élevée. Vous protégez la réputation de votre marque tout en préservant la fraîcheur des produits.
Effectuez immédiatement un audit complet de la viscosité et des particules sur vos formulations cibles pour vérifier la compatibilité. Calculez ensuite les débits volumétriques précis requis pour correspondre parfaitement à votre équipement de remplissage en aval. Enfin, consultez directement des intégrateurs de systèmes de confiance concernant les objectifs de régénération thermique afin de maximiser vos économies de services publics à long terme.
R : Un pasteurisateur flash utilise un flux de liquide continu à travers des échangeurs de chaleur à plaques avant l"emballage. Ce procédé rapide convient parfaitement aux fluides à faible viscosité. Un pasteurisateur tunnel pulvérise de l"eau chaude sur des produits déjà scellés dans des canettes ou des bouteilles en verre. Les systèmes de tunnels nécessitent une énergie considérable et une empreinte physique beaucoup plus importante, mais ils traitent efficacement les objets à forte teneur en carbone ou en particules.
R : Le traitement des boissons pré-gazeuses s"avère extrêmement difficile en raison des changements de pression intenses à l"intérieur des échangeurs de chaleur. La chaleur soudaine provoque la dilatation du liquide et libère violemment du CO2. Vous avez généralement besoin de systèmes de plaques spécialisés et hautement pressurisés pour les gérer. Habituellement, les producteurs pasteurisent d"abord le liquide plat et appliquent la carbonatation post-pasteurisation immédiatement avant le remplissage.
R : Il préserve exceptionnellement bien la valeur nutritionnelle. L"aspect « court temps » du processus HTST minimise la dégradation des vitamines par rapport aux méthodes traditionnelles d"ébullition ou de lots lents. Le liquide subit une chaleur élevée pendant seulement 15 à 30 secondes. Cette brève exposition arrête la croissance bactérienne tout en laissant les nutriments essentiels, les enzymes actives et les saveurs fraîches largement intacts.
R : La fréquence de nettoyage dépend entièrement du type de produit spécifique et de la durée des cycles de production. Les liquides riches en protéines comme le lait créent une accumulation plus rapide de protéines, nécessitant des cycles CIP (Clean-In-Place) toutes les 8 à 12 heures. Les jus clairs et peu acides peuvent fonctionner en toute sécurité pendant de plus longues périodes. Vous devez toujours effectuer un CIP automatisé après chaque changement de produit pour éviter toute contamination croisée.


