

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-04 origine:Propulsé


Une seule violation de la stérilité détruit bien plus qu’un simple lot de production. Cela déclenche des rappels de produits catastrophiques. La confiance des consommateurs se brise du jour au lendemain. Des millions de dollars de revenus perdus s’évaporent. La stérilité commerciale dans l’industrie manufacturière moderne n’arrive jamais par accident. Il repose entièrement sur des systèmes de défense renforcés et méticuleusement conçus, opérant au plus profond de la machinerie.
Dans ce guide complet, nous explorons l’architecture complexe de ces barrières stériles strictes. Vous verrez exactement comment les enceintes physiques, les forces aérodynamiques et les protocoles thermiques se synchronisent pour protéger votre produit du monde microscopique.
Pour bien comprendre l'ingénierie derrière le traitement aseptique, les directeurs d'usine doivent d'abord définir la technologie de base qui pilote la chaîne de production. Une machine de remplissage aseptique est un équipement industriel hautement spécialisé conçu pour distribuer un liquide commercialement stérile dans des récipients pré-stérilisés. Ce transfert délicat se produit entièrement dans un environnement étroitement contrôlé. La séquence culmine avec un joint hermétique qui bloque définitivement toute contamination ultérieure.
Le concept de barrière stérile constitue le pilier fondamental de ce processus. En ingénierie aseptique, une barrière stérile représente toute limite physique, chimique, thermique ou aérodynamique qui empêche activement les micro-organismes de s"infiltrer dans la zone de remplissage critique. Les méthodes traditionnelles de remplissage à chaud reposent sur la chaleur latente du liquide lui-même pour stériliser les parois du récipient. Toutefois, une exposition prolongée à la chaleur dégrade gravement le profil nutritionnel, la saveur et la couleur des produits sensibles comme les produits laitiers, les jus artisanaux et les produits pharmaceutiques. Le remplissage aseptique à froid modifie fondamentalement cette dynamique en séparant la stérilisation du produit de celle de l"emballage.
Des analyses de marché récentes révèlent un changement massif et permanent dans les habitudes des consommateurs. Les acheteurs exigent agressivement des produits clean label et sans conservateurs. Cette tendance domine les secteurs en plein essor du lait végétal et des boissons fonctionnelles. Les consommateurs veulent des boissons au goût frais, riches en nutriments et ayant une durée de conservation prolongée. Par conséquent, ce changement de marché oblige les fabricants à abandonner les anciennes lignes de remplissage à chaud au profit d’une technologie aseptique avancée. Maintenir cet environnement délicat et sans conservateur à des vitesses de production élevées nécessite une précision absolue. Des capteurs sophistiqués et des micro-ajustements continus surveillent le climat pour garantir que les barrières stériles restent intactes, même lors du traitement de dizaines de milliers d"unités par heure.
La défense contre la contamination microbienne ne repose jamais sur un seul mur. Au lieu de cela, il fonctionne comme une série de frontières primaires qui se chevauchent. Chaque couche s"adresse à un vecteur spécifique de contamination potentielle.
Les micro-organismes voyagent rarement seuls. Ils font du stop sur la poussière en suspension dans l’air et les gouttelettes d’humidité microscopiques répandues dans toute installation de production très fréquentée. Pour lutter contre cette menace invisible, l"équipement utilise une barrière aérodynamique robuste. Les filtres à particules d"air à haute efficacité, généralement classés H14, fournissent un flux d"air laminaire unidirectionnel directement au-dessus de la zone de remplissage critique. Cette vaste cascade d’air pur crée un environnement de salle blanche de classe ISO 5 juste au-dessus des conteneurs ouverts.
Au-delà de la simple filtration de l"air, le système maintient intentionnellement une différence de pression positive par rapport à la pièce environnante. En maintenant la pression interne légèrement élevée, souvent de 10 à 15 Pascals, la barrière aérodynamique dicte la dynamique des fluides. Si une fuite microscopique se produit dans un joint, l’air stérile est poussé vers l’extérieur. Ce principe fondamental empêche l’air ambiant contaminé de s’infiltrer dans le noyau stérile.
Ce flux d’air soigneusement orchestré réside dans une enceinte physique rigide. Les lignes de production modernes utilisent soit des systèmes de barrières à accès restreint, soit des isolateurs entièrement fermés. Ces structures séparent physiquement le noyau stérile de l’étage de production externe chaotique.
Les matériaux de construction ne laissent aucune place à l’erreur. Les ingénieurs fabriquent principalement ces boîtiers en acier inoxydable 316L, apprécié pour sa résistance exceptionnelle à la corrosion. Les surfaces internes subissent un polissage mécanique ou électrolytique intensif pour atteindre une rugosité de surface Ra inférieure à 0,8 micromètres. Chaque joint nécessite un soudage au gaz inerte au tungstène lisse et sans crevasses. Dans le monde microscopique, une petite égratignure, une piqûre microscopique ou une soudure mal finie agit comme un refuge pour les spores bactériennes. De tels défauts rendent totalement inefficace même la stérilisation chimique la plus agressive.
Avant qu’un flacon, un sachet ou un bouchon n’entre dans la zone de remplissage stérile, il doit traverser l’interface de stérilisation. Cette barrière est conçue pour éliminer toute charge biologique persistante à la surface du conteneur. Selon le matériau d"emballage, cette frontière utilise une guerre chimique, thermique ou radiologique contre les agents pathogènes.
Le peroxyde d"hydrogène vaporisé constitue la barrière chimique la plus courante. Les emballages sont projetés avec des vapeurs de peroxyde à haute concentration, qui détruisent impitoyablement les parois cellulaires microbiennes. Un rinçage à l"air chaud stérile suit immédiatement pour évaporer le produit chimique. Cela garantit qu’il ne reste absolument aucun résidu toxique susceptible d’altérer l’aliment ou le produit pharmaceutique. Alternativement, certains systèmes déploient une irradiation intense de lumière UV-C ou des chambres à vapeur saturées. Ceux-ci agissent comme des barrières thermiques qui stérilisent l’emballage quelques millisecondes seulement avant qu’il ne pénètre dans le noyau stérile.
Alors que les enceintes physiques primaires bloquent les contaminants environnementaux externes, les barrières secondaires et opérationnelles s"avèrent tout aussi essentielles. Ces mécanismes internes garantissent que l’équipement lui-même ne devient pas par inadvertance un terrain fertile pour la croissance microbienne.
Les surfaces internes de contact avec le produit comprennent un labyrinthe de tuyaux, de vannes de remplissage, de pompes doseuses et de buses. Ils constituent la dernière frontière entre le produit stérile et le monde extérieur. Avant tout cycle de production, le système doit subir un processus rigoureux de stérilisation sur place. Cette barrière opérationnelle utilise de la vapeur saturée surchauffée. Les températures atteignent généralement entre 121°C et 135°C. La vapeur circule dans toutes les voies internes pendant une durée scientifiquement validée.
La valeur F0 régit ce processus de stérilisation. Il fournit une mesure stricte de létalité thermique qui garantit l’éradication complète des spores bactériennes hautement résistantes. Les systèmes avancés déploient des capteurs de détecteur de température à résistance aux points les plus bas et les plus froids du réseau de canalisations, communément appelés bras morts. Ces capteurs confirment que la vapeur a pénétré dans chaque crevasse. Si la température descend en dessous du seuil validé ne serait-ce qu"une fraction de seconde, la barrière opérationnelle est considérée comme franchie. Le système interrompt automatiquement le cycle et force un redémarrage complet pour garantir une sécurité absolue.
Malgré une automatisation poussée, les opérateurs humains restent la variable à risque la plus élevée pour tout environnement stérile. Une personne perd des milliers de cellules cutanées et de micro-organismes chaque minute. Par conséquent, la technologie aseptique moderne sépare de manière agressive l’opérateur du noyau stérile.
Lorsqu"une intervention manuelle devient inévitable, par exemple pour dégager un capuchon coincé, les opérateurs utilisent des ports pour gants robustes et stérilisables scellés directement dans le verre de l"isolateur. Cette configuration permet une manipulation tactile sans briser la barrière aérodynamique. De plus, des systèmes de portes à verrouillage intelligents veillent. Si un opérateur tente d"ouvrir une porte de l"enceinte pendant le remplissage actif, le verrouillage arrête instantanément la production. Il déclenche une alarme de défaut stérile et impose un cycle complet de nettoyage et de stérilisation avant que les opérations puissent reprendre en toute sécurité.
Une barrière invisible mais indispensable est le système de surveillance continue de l’environnement. L’équipement fonctionne en supposant que les barrières physiques restent intactes, mais les données empiriques doivent le prouver seconde après seconde. Des échantillonneurs d"air actifs, des compteurs de particules laser continus et des transducteurs de pression différentielle se déploient dans toute la zone de remplissage.
Ces capteurs agissent comme un réseau numérique en temps réel. Si la pression positive à l"intérieur de l"isolateur chute en dessous d"un point de consigne critique de 10 Pascal, cela indique une défaillance potentielle du joint où l"air ambiant pourrait s"infiltrer. Le système de surveillance alerte instantanément le responsable de l"étage et arrête la séquence de remplissage. En suivant en permanence les particules non viables, ces systèmes garantissent que toute dégradation des barrières physiques est détectée bien avant qu"un produit contaminé n"atteigne le consommateur.
Les principes fondamentaux des barrières stériles restent universels. Leur application mécanique varie cependant énormément en fonction du format d’emballage. Le mécanisme requis pour remplir une petite pochette flexible est très différent de l’ingénierie lourde requise pour un énorme fût industriel.
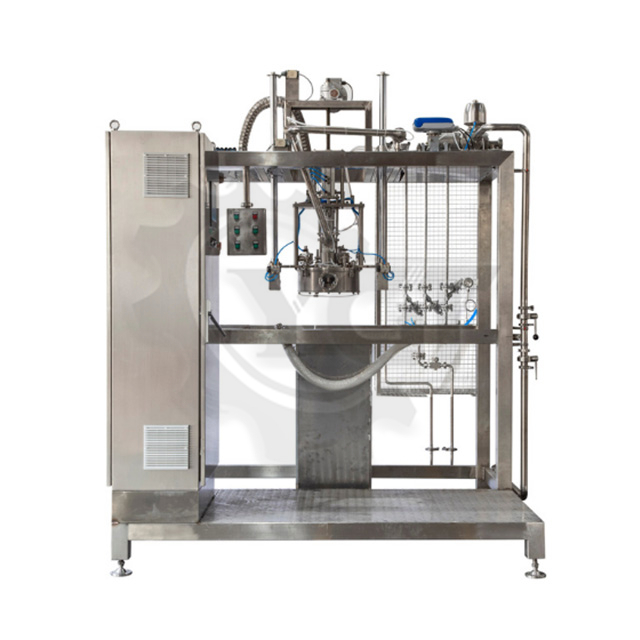
L’emballage Bag-in-Box domine le secteur de la restauration. Les installations l'utilisent couramment pour les sirops, les bases laitières et les purées de fruits. Le principal défi auquel est confrontée une remplisseuse aseptique BIB consiste à maintenir un environnement stérile précisément au niveau du bec du sac flexible pendant les phases de débouchage, de remplissage et de rebouchage.
Étant donné que le sac de 1 à 30 litres arrive pré-stérilisé par irradiation gamma, la machine n"a besoin que de se concentrer sur l"extérieur du bec verseur. Pour y parvenir efficacement, la machine crée une zone micro-stérile localisée. Un opérateur ou un bras robotique charge le sac. Le raccord se fixe mécaniquement dans une chambre de stérilisation spécialisée. Un jet sous pression de peroxyde d’hydrogène ou de vapeur saturée neutralise les contaminants de surface. Une fois que les capteurs thermiques valident cette barrière localisée, les mâchoires internes débouchent le sac. La buse de remplissage descend pour distribuer le liquide et le bouchon est bien remis en place. Tout ce ballet à grande vitesse se déroule dans un micro-environnement hermétiquement fermé.
Le passage à l’emballage en vrac introduit un ensemble d’obstacles techniques complètement différents. Un remplisseur de fûts aseptique gère des volumes massifs. Il traite généralement des fûts de 200 litres ou des conteneurs pour vrac intermédiaires de 1 000 litres. Ces conteneurs contiennent souvent des ingrédients très visqueux comme de la pâte de tomate, des préparations de fruits en dés ou des bases pharmaceutiques en vrac.
Les barrières stériles doivent ici résister à d’immenses forces physiques et à des environnements d’entrepôt moins contrôlés. La surface massive d’une ouverture de fût nécessite une barrière thermique robuste. La tête de remplissage descend pour créer un joint mécanique robuste contre le revêtement pré-stérilisé. De la vapeur à haute pression est injectée en continu autour de cette interface. Cela crée un bouclier thermique impénétrable contre les agents pathogènes aéroportés.
De plus, le remplissage de grands volumes de liquides épais et visqueux emprisonne souvent de l’air. L"air emprisonné entraîne une oxydation et une détérioration rapide. Pour lutter contre cela, les machines industrielles utilisent le remplissage assisté par vide. Avant la distribution du produit, un vide puissant évacue l"air présent dans la chambre de remplissage stérile. Ce vide agit comme une barrière opérationnelle essentielle contre la dégradation oxydative et la croissance bactérienne aérobie.
| Caractéristique | Remplisseuse | aseptique BIB |
|---|---|---|
| Plage de volumes | 1 à 30 Litres | 1 à 220 litres (jusqu"à 1 000 L IBC) |
| Focus sur la barrière stérile | Micro-chambre localisée au niveau du bec | Pare-vapeur robuste à l"ouverture du tambour |
| Produits cibles | Sirops, produits laitiers, jus de fruits, eau | Pâte de tomate, fruits coupés en dés, concentrés visqueux |
| Contrôle de l"oxydation | Options de rinçage à l"azote | Chambre de remplissage assistée par vide profond |
Une barrière stérile reste simplement un concept théorique jusqu"à ce qu"il soit prouvé empiriquement qu"elle fonctionne sous des contraintes de production réelles. Les organismes de réglementation mondiaux exigent une validation complète et documentée de tous les processus aseptiques.
La référence incontestée en matière de validation de l’intégrité de la barrière est la simulation de processus aseptique. L’industrie connaît largement cela comme un remplissage médiatique. Plutôt que de gérer la boisson commerciale proprement dite, l"installation utilise un milieu de croissance microbiologique très sensible. Les techniciens utilisent généralement le bouillon Tryptic Soy Broth tout au long de la chaîne de production.
La machine stérilise l"emballage, distribue le bouillon et scelle les récipients exactement comme elle le ferait lors d"une production standard. Ces conteneurs remplis sont placés dans des incubateurs à température contrôlée pendant 14 jours. Les techniciens inspectent ensuite méticuleusement des milliers d’unités. Si les barrières stériles tiennent bon, le bouillon reste limpide. Si une valve fuit ou si un filtre HEPA tombe en panne, le bouillon devient trouble à cause de la croissance microbienne. Cela entraîne un échec de validation et un examen technique obligatoire.
La conformité réglementaire moderne repose sur une traçabilité absolue des données. Les équipements de précision utilisent des systèmes avancés de contrôle de surveillance et d"acquisition de données pour enregistrer des milliers de points de données par minute. Chaque paramètre critique est enregistré pour chaque lot. Le système suit les températures de la vapeur, les concentrations de vapeur et la différence de pression exacte de la barrière aérodynamique. Cette documentation électronique inaltérable constitue une barrière historique. Cela s’avère essentiel pour la conformité des audits et une analyse rapide des causes profondes en cas d’anomalie de marché.
Lors de l’évaluation d’un équipement pour une installation commerciale, les équipes d’approvisionnement doivent regarder au-delà des vitesses de production de base. Comprendre les éléments d'ingénierie nuancés qui garantissent la stabilité de la barrière à long terme différencie une machine moyenne d'un remplisseur aseptique de précision..
En ingénierie aseptique, la complexité est l’ennemie de la stérilité. Chaque charnière, actionneur et mécanisme coulissant fonctionnant à l’intérieur de la zone stérile génère une friction microscopique. Ce frottement rejette inévitablement des particules. Les assemblages mécaniques complexes créent également des crevasses cachées dans lesquelles les produits chimiques de stérilisation ou la vapeur ne peuvent pas pénétrer complètement. Les acheteurs doivent donner la priorité aux machines conçues avec une technologie servo-entraînée et avec un minimum absolu de pièces mobiles internes. Des mouvements fluides et continus empêchent l’hébergement bactérien et maintiennent l’intégrité de l’environnement ISO classe 5.
L’erreur humaine étant à l’origine de la majorité des défaillances de barrières, l’automatisation avancée est une fonctionnalité non négociable. Recherchez un équipement qui exécute des recettes de nettoyage et de stérilisation entièrement automatisées. Ces systèmes intelligents éloignent l"opérateur du processus de prise de décision. Ils ajustent automatiquement les débits, les concentrations de produits chimiques et les températures de vapeur en fonction des commentaires des capteurs en temps réel. L’intégration de la manipulation robotisée automatisée pour l’indexation des conteneurs éloigne davantage les variables humaines imprévisibles du noyau stérile.
Les barrières internes sont continuellement confrontées à un environnement brutal composé de produits chimiques de nettoyage agressifs et de contraintes thermiques extrêmes. Par conséquent, les composants internes doivent posséder une compatibilité matérielle exceptionnelle. Tous les joints, joints toriques et buses de remplissage doivent être fabriqués à partir d"élastomères de première qualité approuvés par la FDA, comme l"EPDM ou le PTFE de haute qualité. Ces matériaux doivent résister à une exposition répétée au peroxyde d’hydrogène à haute concentration, à l’acide peracétique et à la vapeur surchauffée sans se fissurer. Un joint dégradé entraîne des fuites microscopiques. Cela compromet instantanément la barrière physique et provoque une contamination catastrophique du produit.
Choisir le matériel approprié représente une dépense d’investissement à fort enjeu. Cela a un impact direct sur la sécurité des produits, l’efficacité des usines et la rentabilité de l’entreprise. Les décideurs doivent soigneusement comparer les caractéristiques spécifiques du produit aux capacités de la machine.
Le comportement d"écoulement et l"acidité de votre liquide dictent les mécanismes de remplissage et la conception des barrières requis. Les produits peu acides avec un pH supérieur à 4,6, tels que le lait de vache et les alternatives à base de plantes, sont très sensibles à la croissance d"agents pathogènes mortels comme Clostridium botulinum. Le traitement de ces liquides nécessite le plus haut niveau absolu de barrière d’isolation. Les installations doivent utiliser des isolateurs entièrement fermés et une stérilisation chimique intensive.
En revanche, les produits très acides avec un pH inférieur à 4,6, comme les jus d’agrumes ou les purées de tomates, inhibent naturellement la croissance des spores pathogènes. Même si la stérilité commerciale reste nécessaire pour éviter la détérioration, les exigences en matière de barrière s"orientent davantage vers la stérilisation thermique que vers des isolateurs chimiques complexes. De plus, si le produit contient de grosses particules comme des pêches coupées en dés, la machine doit être équipée de vannes spécialisées à large ouverture. Les ingénieurs conçoivent ces vannes complexes avec des barrières de vapeur dédiées autour des arbres de piston pour empêcher la contamination de glisser pendant la course mécanique.
Le prix d’achat initial des machines ne représente qu’une fraction du coût total de possession. Le respect des barrières stériles constitue une dépense opérationnelle permanente et gourmande en ressources. Lors de l"évaluation des options, les acheteurs doivent calculer la consommation à long terme des consommables. Tenez compte de l’énergie nécessaire pour générer de la vapeur surchauffée pour les cycles de stérilisation quotidiens. Calculez le coût continu des produits chimiques et le remplacement régulier des filtres HEPA H14 coûteux. Les machines conçues pour une véritable précision disposent souvent de systèmes de récupération d’énergie et d’un dosage chimique hautement optimisé. Ces caractéristiques réduisent considérablement les coûts de possession tout en maintenant une intégrité de barrière sans compromis.
Le traçage des barrières stériles à l’intérieur des équipements d’emballage modernes révèle un système de défense multicouche très complexe. De la force aérodynamique de l’air filtré à la réalité thermique éprouvante des vannes stérilisées à la vapeur, chaque composant fonctionne en harmonie absolue. Cette synchronisation protège vos produits liquides d’une dangereuse contamination microbienne.
Que vous exploitiez une micro-chambre très localisée pour les sacs souples ou que vous gériez des barrières vapeur massives pour des fûts de vrac industriels, le principe sous-jacent reste identique. La stérilité est un processus d"ingénierie actif et continu. Investir dans des équipements précis et hautement automatisés garantit le strict respect des normes mondiales de sécurité des consommateurs.
En fin de compte, des barrières stériles robustes protègent bien plus que la boisson contenue dans la bouteille. Ils protègent la marque de votre entreprise contre des dommages financiers et de réputation dévastateurs. Si vous envisagez de moderniser vos installations ou de lancer une nouvelle gamme de produits sans conservateurs, vous avez besoin de machines fiables et performantes. Visitez YGT Machinery pour explorer des équipements adaptés à vos exigences de production uniques et garantir la sécurité de vos produits dès aujourd'hui.
Une machine de remplissage standard distribue les produits dans des conteneurs dans un environnement propre mais non stérile. Étant donné que la zone de remplissage n"est pas complètement isolée de l"air ambiant de la pièce, ces produits nécessitent généralement des conservateurs chimiques artificiels ou un processus de pasteurisation thermique après remplissage pour obtenir une longue durée de conservation. Une machine aseptique stérilise séparément le produit liquide et les matériaux d"emballage. Il les rassemble ensuite au sein d’une barrière stérile hautement contrôlée et validée. Cette méthodologie avancée permet aux fabricants de créer des produits de longue conservation qui conservent leurs profils nutritionnels naturels, leur couleur et leur goût frais sans recourir à des conservateurs chimiques.
Plutôt que de s’appuyer sur une immense salle blanche de la taille d’une pièce, cet équipement spécialisé utilise une chambre micro-stérile localisée. Lorsque le sac flexible pré-stérilisé est introduit dans la machine, la zone du bec se fixe et se stérilise en toute sécurité à l"aide d"un jet ciblé de vapeur sous pression ou de peroxyde d"hydrogène. La machine ouvre ensuite mécaniquement le bec verseur, distribue le liquide stérile et referme solidement le sac. L’ensemble de ce processus se déroule dans une microzone hermétiquement fermée, empêchant l’air ambiant d’entrer en contact avec le produit pendant la phase critique de transfert.
Les systèmes les plus efficaces fonctionnent en utilisant plusieurs couches physiques et chimiques qui se chevauchent. Il s"agit notamment d"enceintes physiques telles que des isolateurs robustes en acier inoxydable, des barrières aérodynamiques maintenues par un flux d"air unidirectionnel filtré HEPA, des barrières thermiques utilisant de la vapeur surchauffée pour la tuyauterie interne et des barrières chimiques appliquant de la vapeur de peroxyde d"hydrogène pour stériliser les matériaux d"emballage entrants.
Oui, les équipements de traitement en vrac de haute qualité traitent spécifiquement les rhéologies de produits difficiles. Les ingénieurs conçoivent ces machines avec des vannes de remplissage spécialisées à large diamètre et des pompes volumétriques douces. Cette ingénierie robuste permet à la machine de traiter des liquides très visqueux et de grosses particules, telles que des tomates en dés ou des purées de fraises, sans écraser physiquement la structure du produit ni compromettre la barrière à la vapeur stérile robuste requise pour le remplissage des fûts en vrac.
La validation représente une exigence continue de conformité réglementaire, et non un événement ponctuel. Les installations doivent valider minutieusement les barrières stériles, y compris le remplissage complet des médias et les étalonnages critiques des capteurs, lors de l"installation initiale. Par la suite, les normes de l’industrie exigent généralement une revalidation semestrielle. De plus, les opérateurs doivent immédiatement exécuter un protocole de validation complet chaque fois qu"ils apportent une modification significative aux composants mécaniques, aux formats d"emballage ou aux formulations de produits liquides.
Alors que le noyau stérile interne du remplisseur maintient un environnement de classe ISO 5, la salle externe abritant les machines nécessite généralement une classification de salle blanche ISO de classe 7 ou de classe 8. Cet environnement de fond agit comme une barrière aérodynamique secondaire. Il réduit la charge biologique globale et la charge particulaire dans l"installation, garantissant ainsi qu"en cas de fluctuation mineure de pression, le risque de contamination catastrophique reste extrêmement faible.
Les ingénieurs effectuent un test de particules d"huile dispersées, également connu sous le nom de test PAO, pour vérifier l"intégrité du filtre HEPA. Les techniciens introduisent une particule de défi aérosolisée en amont du filtre. Ils utilisent ensuite un photomètre d"aérosol pour scanner la face aval du filtre et les joints du boîtier. Toute fuite détectée supérieure à 0,01 % indique une brèche dans la barrière aérodynamique, nécessitant le remplacement immédiat du filtre et la revalidation du système.


